


Cat:CNC Roll -jyrsinkone
CNC -rullirenkaan jyrsintäkone
Olemme keränneet rikas kokemus rebarirullien käsittelystä ja käytöstä ja olemme tehneet perusteellista analyysiä ja tutkimusta samanlaisten edistyn...
Katso yksityiskohdat
Yhdeksän tonnin työrulla istuu keskipisteiden välissä, ja työarkissa pyydetään leikkaamaan uudelleen kulunut tappikiilaura sekä neljä kierrereikää päätypinnassa. Vain staattisilla työkaluilla varustetussa sorvassa rulla on purettava, siirrettävä jyrsinkoneeseen, istutettava uudelleen, osoitettava, koneistettava, sitten tuotava takaisin ja asetettava uudelleen viimeistelyä varten. Useimmissa rullakaupoissa tuo kiertotie syö koko työvuoron.
Ohjattu työkalu, jota kauppa myös kutsuu eläväksi työkaluksi, poistaa kiertotien. Se on moottorikäyttöinen pidike, joka hyväksyy pyörivät leikkaustyökalut ja käyttää niitä revolverista tai työkalutolppasta, joten jyrsintä, poraus, kierteitys ja uritus tapahtuvat samalla koneella, joka pyörittää rullaa, samassa kokoonpanossa menettämättä peruspistettä. Lyhyt vastaus: jos rullatyössäsi on säännöllisesti kiilauria, litteitä, öljyreikiä, päätykuvioita tai rullattuja uria, ajettava asema maksaa normaalisti kustannukset takaisin muutamassa kymmenessä työssä. Pitkä vastaus koskee vääntömomenttia, käyttöliittymän sopivuutta ja aseman mitoitusta ominaisuuden eikä esitteen mukaan.
Staattinen pidike kiinnittää terän tai poran ja pitää sen paikallaan. Jokainen leikkausliike tulee työkappaleen karasta, joten kone voi tuottaa vain pyörimispintoja: halkaisijat, olakkeet, pinnat, viisteet ja säteet. Rullasorvassa, joka pysyy työn ytimenä, ja käyttötyökalut eivät muuta siinä mitään.
A driven tool adds an independent rotary motion at the tool. Pitimen sisällä hammaspyörä - tai korkeamman mitoituksen malleissa kartio- tai planeettasarja - kääntää holkin tai karan kiinteässä suhteessa tornissa olevaan käyttöakseliin. Tämä yksittäinen lisäys muuttaa sen, mitä kone voi tehdä:
That last point drives the economics. Joka kerta kun rulla lähtee sorvista ja palaa takaisin, jonkun täytyy istuttaa se uudelleen, osoittaa uudelleen loppuminen ja koskettaa työkaluja uudelleen. On a five-tonne roll, that is measured in hours.
The interface decides what you can actually buy. VDI 30 and VDI 40 seats dominate mid-size lathes; BMT 45, 55 ja 65 ovat yleisiä raskaammissa koneissa ja kantavat enemmän vääntömomenttia, koska vetokytkin on suurempi. Capto C5 ja C6 sekä HSK-T näkyvät paikoissa, joissa toistettavat työkalun muutokset ovat tärkeämpiä kuin huippuvääntömomentti. Ennen kuin määrität pitimen, varmista kolme numeroa: istuimen koko, aseman käyttösuhde ja koneen suurin sallittu karan nopeus jännitteisen työkalun ollessa kytkettynä. On many lathes that ceiling sits well below the turning speed.
Ohjattu työkalu ei ole vastaus kaikkiin ominaisuuksiin. Alla oleva taulukko on nopein tapa päättää asemalta.
| Toiminta | Staattinen pidike | Ohjattu työkalu | Käytännön huomautus |
|---|---|---|---|
| OD turning, facing, chamfering | Kyllä | Ei vaadita | Spindle rotation generates the surface |
| Kiilaura rullatappiin | Ei | Kyllä | Rotary cutter plus locked C-axis |
| Flat or spanner face on a journal | Ei | Kyllä | Radial haltija; Y-axis only if offset from centre |
| Bolt circle or tapped holes on the end face | Ei | Kyllä | Axial holder, C-axis indexing, rigid tapping |
| Radial oil or cooling holes | Ei | Kyllä | Työkalun läpi tuleva jäähdytysneste tekee eron |
| Pass grooves and ribs on bar rolls | Ei | Kyllä | Erillinen lovikone äänenvoimakkuudella |
Read it as a filter rather than a rule. If a feature grows from the roll's own rotation, a static holder is cheaper, stiffer and easier to maintain. If it does not, a driven station is the only way to keep the roll on the machine.
Työkalun vääntömomentti ratkaisee, onko asema käyttökelpoinen, eikä se ole sama kuin moottorin arvotiedot teknisissä tiedoissa. VDI 30 -asema tuottaa tyypillisesti 15-30 Nm holkin kohdalta; a BMT 55 or 65 station with a 2:1 reduction can deliver 60 to 120 Nm, depending on the builder. Käytettävä vääntömomentti laskee nopeuden kasvaessa, koska suhde on kiinteä, joten mukavasti 1500 rpm:llä leikkaava asema voi pysähtyä 5000 rpm:ssä samassa materiaalissa.
Roll materials make this concrete. Pehmeä 45 # teräslehti konetta helposti; induktiokarkaistu 60 HRC -kuori ei. Karkaistuja telapintoja sorvataan yleensä keraamisilla tai CBN-terillä tai hiotaan jyrsinnän sijaan, joten tarkista, onko jyrsittävä ominaisuus karkaistulla alueella vai vain pehmeämmällä tappi- ja päätypinnalla.
Pienen halkaisijan omaavat porat ja päätyjyrsimet, joissa on syvät ominaisuudet, tarvitsevat työkalun läpi kulkevan jäähdytysnesteen, yleensä 20–40 baaria, toimitettuna pidikkeen läpi sen sijaan, että ruiskutettaisiin leikkauskohdassa. Lastujen poisto on toinen puoli: vakaan tuen lähellä toimivalla säteittäisellä pidikkeellä on rajallinen välys, ja ulottuvuusongelman ratkaiseva pitkän ulottuvuuden pidike tuo usein uudelleen puhetta samalla nopeudella.
Kaksi hyväksyntätarkastusta ennen pitimen tuotantoa: ilmoitettu kokonaispoisto 50 mm:n etäisyydellä pidikkeen pinnasta, mieluiten 0,01 mm tai enemmän, ja tasapaino G2.5:een jännitteisen työkalun enimmäisnopeudella. Molemmat ovat halpoja tarkistaa ja kalliita löytää myöhemmin.
The clearest way to justify a driven station is to price the alternative. Alla olevassa kaaviossa on käytetty keskikokoista työrullaa, jossa on yksi kiilaura ja neljä päätyreikää, jossa verrataan sorvikäyttöistä asemaa kahteen reittiin, joille useimmat kaupat palaavat.
Asennusaika rullaa kohti, minuuttia
Työkalu sorviin - 12 min
Käsin asettelu ja hionta - 95 min
Toinen konereitti - 165 min
Kuilu ei ole vain työvoimaa. Off-sorvin jyrsintä lisää käsittelyriskiä, koska silmukat, haarukkatrukit ja uudelleenistukkaukset ovat kohtia, joissa rullatapit keräävät kolhuja ja missä samankeskisyys menetetään. Aikataulukulujakin on: viiden tonnin telalle riittävän suuri jyrsinkone on yleensä kiireinen, joten tela odottaa jonossa ennen kuljettajaa.
The most common specification mistakes tend to repeat:
Holder choice follows the machine, not the other way round. A roll lathe with a rigid bed, a heavy tailstock and a locked C-axis is what makes a live station productive; the same holder on a light lathe will chatter long before it reaches rated torque. Kun määrität konetta, luettele ominaisuudet, jotka on leikattava yhdellä asetuksella, ja palaa sitten reaaliaikaisten asemien määrään, niiden suuntaukseen ja vääntömomenttiin.
 CK84 Series CNC Roll Lathe for Heavy Roll Turning Raskaat CK84-telasorvit, joissa on Siemens 828D -ohjaus, jäykät johteet ja 90 kW:n kara, sopivat suurten telojen yksivaiheiseen koneistukseen ennen erityistä loveamista. Näytä tuote →
Asennuskuvioiden, ripojen ja puolikuun muotoisten urien osalta tanko- ja profiiliteloissa erityiset lovi- ja telajyrsinkoneet pysyvät tuottavampana, kun tilavuus oikeuttaa ne, koska ne indeksoivat telan ja leikkurin yhdessä sen sijaan, että luottaisivat yhteen torniasemaan.
A driven holder is a geared assembly running at thousands of revolutions per minute in a dirty environment. Sen käyttöikä riippuu kolmesta käytännöstä: vetokytkimen pitäminen puhtaana ja kevyesti voideltuna, iskujen tarkistaminen iskun jälkeen ja holkkien ja tiivisteiden vaihtaminen ennen kuin kuluminen näkyy pinnan pinnassa. A station that starts producing taper or chatter is usually reporting a worn collet or a chipped drive coupling, not a machine fault.
 Spare Parts for CNC Crescent Groove Milling Machines Kovametalli- ja PCD-jyrsimet, jyrsintäpitimet, pronssiset tukikappaleet ja kiinnikkeet auttavat pitämään CNC-puoliskourajyrsinkoneet tarkkoina ja vähentävät kulumiseen liittyviä seisokkeja. Näytä tuote →
Spares availability is worth checking before purchase rather than after. Holkit, kiinnitysnupit, käyttöavaimet ja vaihdesarjat ovat ne osat, jotka vioittuvat ensin, ja pidikkeestä, jota ei voida korjata paikallisesti, tulee romua työkalun sijaan. Because the drive system governs positioning accuracy as much as the mechanics do, it is also worth understanding kuinka CNC-järjestelmä käsittelee C-akselin indeksointia ennen kuin sitoudut spesifikaatioon.
Käyttötyökalut ovat suoraviivaista kauppaa. Ne maksavat enemmän kuin staattinen pidike, ne tarvitsevat jäähdytysnestettä ja vääntömomentin, joka koneen on toimitettava, ja ne ansaitsevat tämän investoinnin vain, jos toimintoa ei voi kääntää. Telapajassa nämä ominaisuudet ovat ennakoitavissa: kiilaurat, tasaiset, päätyreiät, säteittäiset öljykanavat ja läpivientiurat. Count how many appear in a typical month, price the handling you currently do to reach them, and the decision usually makes itself. Where driven tooling does not fit, static tooling still wins on stiffness, cost and simplicity, and there is no reason to force it. For shops buying a machine rather than a holder, start from telan työstölaitteet that matches the roll sizes you actually process, then specify stations against the features those rolls demand.

Olemme keränneet rikas kokemus rebarirullien käsittelystä ja käytöstä ja olemme tehneet perusteellista analyysiä ja tutkimusta samanlaisten edistyn...
Katso yksityiskohdat
Nopean teräsrullan prosessoinnin ongelmien vuoksi XK8450 CNC -rullan jyrsintäkone on uuden tyyppinen CNC Roll Groove -prosessointikonetyökalu, joka...
Katso yksityiskohdat
Tätä työstötyösarjaa käytetään pääasiassa rullien läpäisemiseen ja prosessiin. Se voi myös kääntää ulkoreunan ja rullakaulan ja voi myös kääntää ru...
Katso yksityiskohdat
CK450 -kalteva sänky CNC -sorvi omaksuu saksalaisen Siemens -ohjausjärjestelmän. Konetyökalun ulkonäkö, käyttöjärjestelmä ja turvallisuussuojausjär...
Katso yksityiskohdat
CNC: n vahvistettu jauhamiskone omaksuu täyden hoitavan karan laatikon, ja karanvaihteisto-osa käyttää hammaspyöriä, joiden tarkkuus on yli 6 tasoa...
Katso yksityiskohdat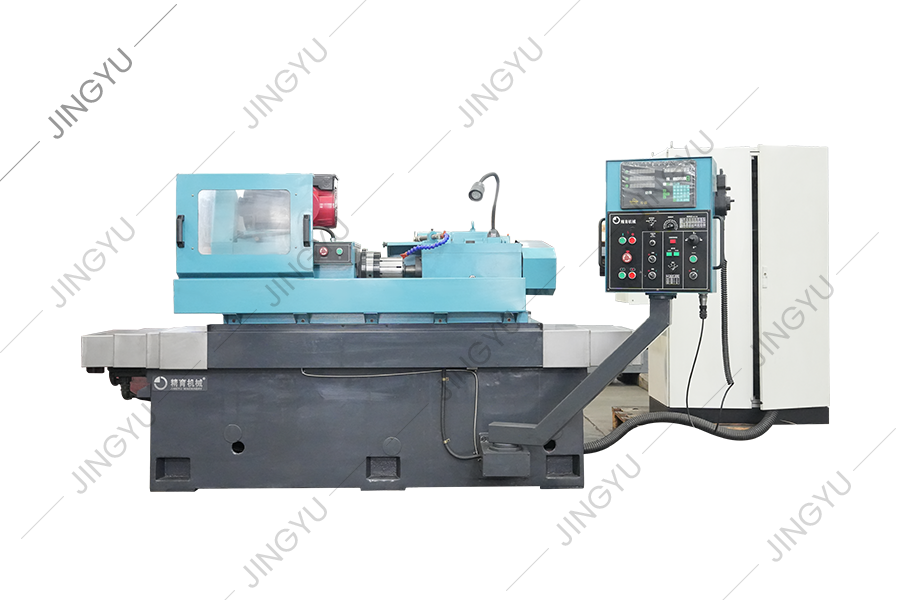
Rullirenkaan muodostavaa hiomakonetta käytetään pääasiassa volframikarbidirullien jauhamiseen nopean langan sauvan tuotannon saavuttamiseksi. Muodo...
Katso yksityiskohdat
MK8450 CNC-rullimyllyä käytetään pääasiassa karkeaan hiontaan, puolijalo- ja hiomiseen, hienon hiontaan ja ei-karbidirullirenkaiden, komposiittirul...
Katso yksityiskohdat
CNC Roll -kaiverruskone sopii erilaisten rullapään pintamerkintöjen käsittelyyn. Automaattisen muokkausohjelmiston avulla se voi luoda käsittelyohj...
Katso yksityiskohdat
Tämä sarja tarjoaa pääasiassa CNC-rullatuotteiden yleisiä osia, kuten CBN-terät, PCD-terät, istunnot, ruuvit jne.
Katso yksityiskohdat
Toimitamme myös muita varaosia, kuten ruudullinen levyn jyrsintäleikkureita, rullalokerotyökaluja, öljypumput, moottorit, CNC -järjestelmät jne.
Katso yksityiskohdatNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsun maakunta, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Tekijänoikeudet © Nantong Jingyu Machinery Co., Ltd. Kaikki oikeudet pidätetään

