


Cat:CNC Roll -jyrsinkone
CNC: n lovi ja merkitsemiskone
XK9350-sarjan CNC Rebar Roll Crescent Groove -myllyskone on XK500-tyypin päivitetty tuote, joka soveltuu halkaisijaltaan alle 500 mm: n ja alle 250...
Katso yksityiskohdat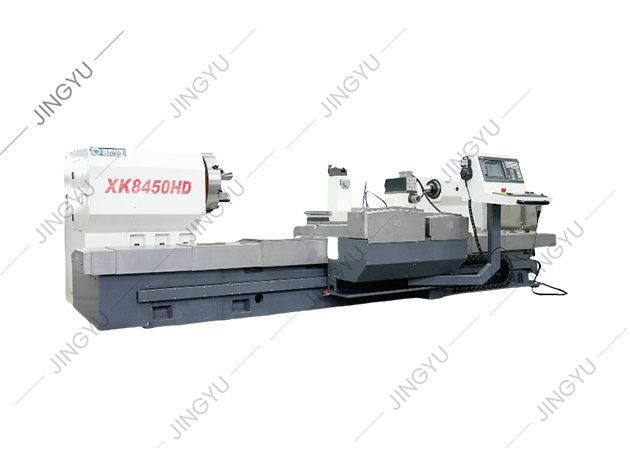
Eräs telapajan esimies selitti kerran, miksi kone vaihtoi manuaalisen kopiosorvin karkeasorvausta varten: kone osui aamulla toleranssiin, mutta iltapäivällä valmiissa rullassa näkyi hydraulinen jäljityskuluminen ja lämpöpoikkeama. Tämä kokemus on yleinen raskaassa koneistuksessa. CNC-vaakasorvi poistaa suurimman osan tästä vaihtelusta, koska jokaista akselin liikettä ohjataan digitaalisella silmukalla ja työkalun rata generoidaan koneistusohjelmasta nokkamalleista sijaan. Jos työkappaleesi ovat akseleita, rullia, akseleita, holkkeja tai mitä tahansa osaa, jonka pituus on suurempi kuin sen halkaisija, vaakasuora kokoonpano on yleensä käytännöllisin ja kustannustehokkain aloitus.
Yksinkertaisesti sanottuna vaakasuora CNC-sorvi takaa prosessin johdonmukaisuuden. Karan akseli on yhdensuuntainen lattian kanssa, joten pitkät työkappaleet voidaan tukea istukan ja jännitteen keskipisteen väliin ja leikkausvoimat työntyvät alas alustaan. Tämän järjestelyn avulla kone voi yhdistää raskaat rouhintakäsittelyt viimeistelytöihin, jotka säilyttävät pyöreyden muutaman mikronin sisällä.
Käytännön vaikutus on mitattavissa. Jäykkä sorvi esikuormitetuilla lineaarisilla ohjaimilla tai karkaistuilla laatikkourailla säilyttää toistuvan paikannustarkkuuden 0,005 mm:n sisällä. Jokainen erän osa alkaa samalla työkalun ratavirheellä ja samalla lämpökompensaatiolla. Lämpövakaus on yksi tärkeimmistä syistä, miksi CNC-sorvit ylittävät manuaaliset koneet; ohjausjärjestelmä voi kompensoida lämpötilan muutoksia, eikä käyttäjän tarvitse kohdistaa keskikohtia uudelleen jokaisen uuden telan kohdalla.
Tuotannon suunnittelun näkökulmasta siirtyminen kopiointisorvista CNC:hen lyhentää myös asennusaikaa. Osaohjelmat voidaan hakea muistista, työkalujen siirrot tallennetaan työkalun numeron mukaan ja ensimmäisestä tarkastuksesta tulee vahvistusvaihe yritys-error-silmukan sijaan.
Konepäätös on todella päätös jäykkyydestä. Katso ensin sänkyä. Raskaat vaakasorvit rakennetaan yleensä yksiosaiselle valurauta- tai uritettu terässängylle. Alusta vaimentaa tärinää keskeytettyjen leikkausten aikana, ja karkaistujen johteiden tarkkuus määrää kuinka suoraan vaunu kulkee Z-akselia pitkin. Sorvi, joka menettää suoruutensa kuormituksen alaisena, siirtää virheen suoraan telan rungon kartioon.
Päätuki on toinen prioriteetti. Telatyöstyksessä kara tarvitsee sekä suuren vääntömomentin alhaisella nopeudella että laajan nopeusalueen eri työkalumateriaaleille. Vaihteistolla varustettu päätuki tuottaa suuren vääntömomentin; integroitu moottorin kara tarjoaa paremman pinnan korkealla nopeudella. Monet käytännölliset ostajat valitsevat kaksinopeuksisen vaihteiston taajuussäädöllä saadakseen molemmat.
Työkaluja pitää kiinni tornista tai työkalutolpasta. CNC-torni, jossa on 8–12 asemaa, lyhentää vaihtoaikaa ja mahdollistaa useamman toiminnon suorittamisen yhdellä asennuksella. Jos osa vaatii sorvauksen lisäksi jyrsimistä, poraamista tai uritusta, tarvitset moottorikäyttöisen revolverin, jossa on käytettävät työkalut. Lopuksi takatuki tarjoaa toisen tukipisteen; ohuille teloille, hydraulisesti toimiva, säädettävällä paineella varustettu takatuki on välttämätön taipumisen estämiseksi.
Ennen kuin vertaat tuotemerkkejä, vertaa kokoonpanoja. Pystysorvit pitävät työkappaletta vaakasuoralla pöydällä, joten painovoima auttaa pitämään halkaisijaltaan suuria osia vakaina. Vaakasorvit tukevat pitkiä työkappaleita niiden keskiviivaa pitkin ja lastut putoavat pois leikkausalueelta. Alla olevassa taulukossa on yhteenveto useimpien teollisten ostajien kannalta merkityksellisistä eroista.
| tekijä | Vaakasuora CNC-sorvi | Pystysuora CNC-sorvi |
|---|---|---|
| Paras työkappaleen muoto | Akselit, rullat, akselit, holkit | Laipat, vauhtipyörät, suuret renkaat |
| Työkappaleen pituus | Rajoitettu sängyn pituuden ja tasaisten lepopaikkojen mukaan | Rajoitettu koneen korkeuden ja pöydän koon mukaan |
| Työkappaleen halkaisija | Rajoitettu sängyn yläpuolella olevan keinun halkaisijan mukaan | Kestää erittäin suuria halkaisijoita pienellä jalanjäljellä |
| Sirun poisto | Chips putoaa alaspäin; jäähdytysnesteen huuhtelu on suora | Chips pysyy pöydällä; tarvitsee tehokkaampaa jäähdytysnestettä |
| Asennusmukavuus | Helppo lastaus nosturilla ja keskuksilla | Helppo painaa lyhyitä osia, jotka lepäävät tasaisesti |
| Tyypillinen rullapajakäyttö | Rullarungon sorvaus, kaulan viimeistely, uritus | Rullapäät päin ja iso rengastyyppinen työ |
Telapajalle kysymys on harvoin siitä, onko vaaka yleensä parempi. Kyse on siitä, onko osa halkaisijaltaan liian suuri vaakasuuntaisen koneen kääntökykyyn nähden. Nauhatehtaiden telat ovat pitkiä ja halkaisijaltaan suhteellisen pieniä, joten vaakasuuntaiset koneet hallitsevat telan runko-, kaula- ja uratoimintoja. Pystysuuntaiset koneet ilmaantuvat koneistettaessa halkaisijaltaan erittäin suuria renkaita tai lyhyitä laippamaisia rullia.
Yksi yleinen virhe on vertailla vain hintaa, suurinta kääntöhalkaisijaa ja karan nopeutta. Sorvin todellinen hinta näkyy siinä, kuinka hyvin jäykkyys ja kokoonpano vastaavat omaa osasekoitustasi. Aloita lyhyellä arvioinnin tarkistuslistalla:
Hyödyllinen tapa jäsentää ajatteluasi on päätöspolku:
 Raskas CNC-telasorvaus karkaistujen telojen koneistukseen Tässä CNC-telasorvissa on jäykkä 4 plus 1 ohjausrata ja suuri vääntömomentti, joka soveltuu karkaistujen tai puolikarkaistujen telojen leikkaamiseen, kun rakenteellinen vakaus on tärkeämpää kuin karan nopeus. Näytä tuote →
Nantong Jingyu Machineryn työssämme raskaat vaakasorvit ovat niitä koneita, jotka useimmiten kääntävät valssattuja teräs- ja alumiiniteloja. Ratkaiseva tekijä on rakenteen sovittaminen leikkausmomenttiin, ei huippunopeuteen. Jos suurin osa osistasi on karkaistuja tai puolikarkaistuja rullia, jäykkä alusta, suuri vääntömomentti ja luotettava takatuki ovat tärkeämpiä kuin rpm.
Kun tela on jo loppukovuus tai lähellä sitä, sorvi on väärä työkalu. CNC-telahiomakone on parempi sijoitus, koska hionta välttää sorvauksen aiheuttaman lämmön ja tärinän.
Asennuksen laatu määrää pitkän aikavälin tarkkuuden. Vaakasorvi on tasoitettava betonialustalle, joka täyttää valmistajan vaatimukset. Tavallinen toleranssi on 0,02 mm per metri sängyssä, tarkastettuna tarkkuustasolla. Älä ohita tärinänvaimentimia, jos kone leikkaa keskeytyksettä; vaimennuskerros pitää terän vakaana ja estää tärinäjälkiä.
Ensimmäisten työvuorojen aikana tarkkaile lämpökasvua. Käytä karaa normaaleilla käyttönopeuksilla 20-30 minuuttia ennen viimeistelyajon suorittamista. CNC-järjestelmä voi käyttää lämpökompensointia, mutta tarvitset silti toistettavan lämmitysrutiinin.
Päivittäisessä huollossa priorisoi jäähdytysnesteen ja lastunhallintajärjestelmä. Rullasorvauksessa raskas leikkaus tuottaa hienoja hankaavia lastuja, jotka kuluttavat johteita ja tornitiivisteitä, jos jäähdytysnestettä ei suodateta. Vaihda suodatinpatruunat aikataulun mukaisesti, tarkista ohjaustien öljytaso päivittäin ja tarkasta istukan leuat kulumisen varalta. Puhdas kone kestää toleranssia pidempään ja sen korjaaminen maksaa vähemmän.
Varaosien saatavuus on huonosti tuetun koneen piilohinta. Kysy toimittajalta karalaakerien, tornikytkimien ja kuularuuvien toimitusajoista. Jos et pysty pitämään kriittisiä varaosia lähellä, häiriöstä tulee viikkojen seisokki. Asiakkaillemme sorvin varaosat ja hiomalaikan tarvikkeet ovat varastossa juuri siksi, että viallinen anturi tai kulunut kuularuuvi ei saisi olla uuden toimitusneuvottelun lähtökohta.
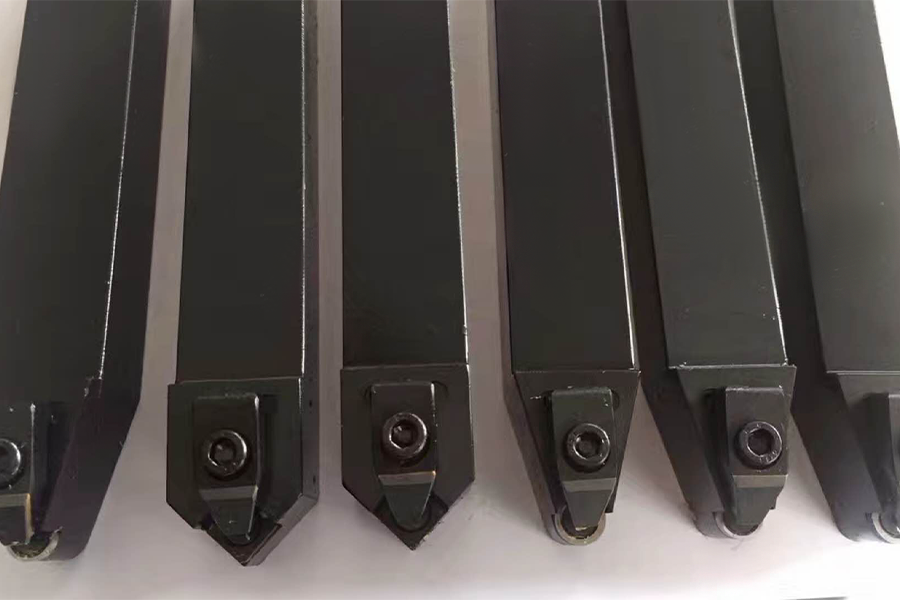 CNC-sorvin varaosat, mukaan lukien terät ja työkalutelineet Tässä osiossa luetellaan välttämättömät varaosat, kuten CBN- ja PCD-terät ja sorvaustyökalun pidikkeet, jotka auttavat sinua arvioimaan varaosien saatavuuden ja välttämään sorvin pitkiä seisokkeja. Näytä tuote →
Myös turvallisuuden tulee olla osa suunnitelmaa. Varmista, että kone täyttää sähköstandardisi, istukan suojus on lukittu ja käyttäjä voi pysäyttää karan nopeasti jalkajarrulla tai kontrolloidulla pysäytyksellä. Hyvä CNC-sorvi vähentää manuaalista käsittelyä, mutta vain jos kiristys-, lastukuljetin- ja karajarrujärjestelmät tarkistetaan viikoittain.
CNC-vaakasorvin arvo tulee koneen ja osan sekoituksen välisestä yhteensopivuudesta. Raskas, jäykkä kone, jonka alkuhinta on hieman korkeampi, tuo usein tuon lisäinvestoinnin takaisin, koska työkalut kuluvat vähemmän ja romurullat ensimmäisenä vuonna. Toimittaja, joka keskustelee piirustuksistasi ennen tarjouksen laatimista, on yleensä ratkaissut samanlaisen hakemuksen toiselle asiakkaalle.
Käytännön seuraava askel on lähettää toimittajalle kolme asiaa: telapiirustus toleransseineen, materiaali- ja kovuusalue sekä keskimääräinen erämäärä. Kokemuksemme mukaan nämä kolme tuloa riittävät suosittelemaan tiettyä karamomenttia, ohjausratatyyppiä, tornin kokoonpanoa ja automaatiosuunnitelmaa. Sinun ei tarvitse olla asiantuntija työstökoneiden valmistaja ostaaksesi oikean CNC-vaakasorvin; sinun tarvitsee vain olla tarkka työkappaleista, joita ajet sillä.

XK9350-sarjan CNC Rebar Roll Crescent Groove -myllyskone on XK500-tyypin päivitetty tuote, joka soveltuu halkaisijaltaan alle 500 mm: n ja alle 250...
Katso yksityiskohdat
XK9350-sarjan CNC Rebar Roll Crescent Groove -myllyskone on XK500-tyypin päivitetty tuote, joka soveltuu halkaisijaltaan alle 500 mm: n ja alle 250...
Katso yksityiskohdat
Olemme keränneet rikas kokemus rebarirullien käsittelystä ja käytöstä ja olemme tehneet perusteellista analyysiä ja tutkimusta samanlaisten edistyn...
Katso yksityiskohdat
Nopean teräsrullan prosessoinnin ongelmien vuoksi XK8450 CNC Roll -jyrsintäkone on uuden tyyppinen CNC Roll Groove -prosessointikonetyökalu, joka o...
Katso yksityiskohdat
Nopean teräsrullan prosessoinnin ongelmien vuoksi XK8450 CNC -rullan jyrsintäkone on uuden tyyppinen CNC Roll Groove -prosessointikonetyökalu, joka...
Katso yksityiskohdat
Tätä työstötyösarjaa käytetään pääasiassa rullien läpäisemiseen ja prosessiin. Se voi myös kääntää ulkoreunan ja rullakaulan ja voi myös kääntää ru...
Katso yksityiskohdat
Tämä työstötyökalu on uuden tyyppinen CNC Roll Grouving Chaine -työkalu, joka on kehitetty yrityksen CNC Roll -jyrsintäkoneen sarjan perusteella ja...
Katso yksityiskohdat
MX250 on tavanomainen timanttipyöräkastike, jota käytetään timanttipyörien muodostamiseen ja kastikkeisiin metallurgisiin terästehtaisiin. Pukeutuv...
Katso yksityiskohdat
Tämä sarja tarjoaa pääasiassa CNC-rullatuotteiden yleisiä osia, kuten CBN-terät, PCD-terät, istunnot, ruuvit jne.
Katso yksityiskohdat
Toimitamme myös muita varaosia, kuten ruudullinen levyn jyrsintäleikkureita, rullalokerotyökaluja, öljypumput, moottorit, CNC -järjestelmät jne.
Katso yksityiskohdatNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsun maakunta, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Tekijänoikeudet © Nantong Jingyu Machinery Co., Ltd. Kaikki oikeudet pidätetään

