


Cat:CNC Roll -jyrsinkone
CNC: n lovi ja merkitsemiskone
XK9350-sarjan CNC Rebar Roll Crescent Groove -myllyskone on XK500-tyypin päivitetty tuote, joka soveltuu halkaisijaltaan alle 500 mm: n ja alle 250...
Katso yksityiskohdat
Mikä kone kannattaa laittaa lattialle, kun uusiin töihin kuuluu sekä akselimaisia komponentteja että litteitä kannakkeita? Vastaus on harvoin mustavalkoinen, mutta päätöksen tekeminen helpottuu, kun seuraat, kuinka kukin kone poistaa materiaalia. CNC-sorvi pyörittää työkappaletta. CNC-jyrsin pyörittää työkalua. Tämä yksinkertainen ero sanelee tuotettavan geometrian, käyttämäsi asennusajan ja osahinnan. Valitse sorvi pyörimissymmetriaa varten; valitse mylly prismaattisen monimutkaisuuden mukaan. Kun molempia tarvitaan, harkitse yhdistettyä sorvausjyrsinkonetta tai suunnittele solu molemmilla tyypeillä.
CNC-sorvissa, jota kutsutaan myös sorvauskeskukseksi, työkappale pidetään karassa ja sitä pyöritetään kontrolloidulla nopeudella. Torniin asennettu leikkuutyökalu liikkuu X- ja Z-akseleita pitkin materiaalin poistamiseksi. Tämä rakenne on tehokas ulkoisille sylintereille, porauksille, kartioille, kierteille ja urille. Koska kappale pyörii jatkuvasti, pyöreys ja samankeskisyys syntyy luonnollisesti karan akselista.
CNC-jyrsimessä työkappale kiinnitetään pöytään ja leikkuutyökalu pyörii karassa. Työkalu tai pöytä liikkuu useiden akselien, tyypillisesti X, Y ja Z, läpi. Näin leikkuri voi saavuttaa eri pinnat ja luoda tasaisia pintoja, uria, taskuja ja kolmiulotteisia profiileja. Jyrsintä on luonnollinen valinta osille, joissa on neliömäisiä kulmia, reikiä useilla pinnoilla tai monimutkaisia muotoja, joihin sorvi ei pääse.
Jos poistat ohjelmoinnin ja automaation, fyysinen ero on juuri tämä: mikä komponentti pyörii. Vastaus muokkaa jokaisen myöhemmän päätöksen työkaluista, työnpidosta ja käsittelyjärjestyksestä. Esimerkiksi CNC-telasorvi on suunniteltu erityisesti suurille sylinterimäisille rullille, joten kara ja takatuki on rakennettu kestämään raskaita painoja. Näihin rulliin leikatuille kiilaurille ja urille valitaan toissijaisessa toimenpiteessä samassa tehtaassa sijaitseva mylly.
 Tehokas CNC-rullasorvi jäykällä ohjausradalla Tämä sorvi sopii suurille sylinterimäisille rullille ja pyöriville osille tarjoten jäykän rakenteen ja suuren leikkausmomentin. Sen rakenne tukee raskaita työkappaleita, joten se on käytännöllinen valinta konepajoille, jotka tarvitsevat tarkkaa sorvausta ennen toissijaista jyrsintäoperaatiota. Näytä tuote →
Kappaleen geometria on paras lähtökohta valittaessa sorvauksen ja jyrsinnän välillä. Pyörivä osa, jolla on yhtenäinen akseli, kuten moottorin akseli, rulla, holkki, laippa tai hihnapyörä, on parasta työstää sorvissa. Sorvi poistaa materiaalia suurella nopeudella säilyttäen samalla tasaisen halkaisijan koko pituudella. Jopa epäkeskeisillä ominaisuuksilla varustetut osat voidaan ensin sorvata ja sitten viimeistellä myllyllä toisessa työvaiheessa.
Prismaattinen osa, kuten kotelo, levy, kannatin, venttiilirunko tai muottipesä, vaatii jyrsintä. Kyky siirtää työkalua tasaisella pinnalla ja muuttaa suuntauksia indeksoimalla työkappaletta tekee jyrsimisestä vakiomenetelmän suorakaiteen muotoisille osille ja ominaisuuksille, kuten urille, taskuille ja kohoille. Monet monimutkaiset osat eivät ole vain yhtä tyyppiä. Harkitse rullaa, jonka ulkopintaan on leikattava kiilaura, tai akselia, jonka toisessa päässä on poikkireikä. Näissä tapauksissa koko osan työstäminen voi vaatia molemmat toiminnot. Alla olevassa taulukossa on yhteenveto tärkeimmistä eroista.
| Ominaista | CNC-sorvi | CNC Mill |
|---|---|---|
| Työkappaleen liike | Pyörii karan ympäri | Kiinteästi pöydällä |
| Työkalun liike | Liikkuu lineaarisilla akseleilla | Pyörii ja liikkuu useilla akseleilla |
| Paras geometria | Sylinterimäinen, kartiomainen, pallomainen | Prismaattinen, tasainen, muotoiltu |
| Tyypillisiä operaatioita | Sorvaus, poraus, kierteitys, uritus | Tasojyrsintä, poraus, uritus, ääriviivat |
| Tyypillinen karan suuntaus | Vaakasuora tai pystysuora | Pysty tai vaaka |
| Asetuksen monimutkaisuus | Alempi pyöriville osille | Korkeampi monipuoliseen työhön |
| Yhteinen toleranssialue | IT6–IT8 | IT7–IT9 |
Nämä vaihteluvälit ovat yleisiä, eivät absoluuttisia. Nykyaikainen CNC-sorvi lineaarisilla asteikoilla saavuttaa erittäin tiukat toleranssit, ja huippuluokan jyrsin voi myös tuottaa lähes pyöreitä muotoja interpoloinnilla. Mutta kun suunnittelet luotettavaa ja taloudellista tuotantoa, tyypilliset vahvuudet ovat tärkeämpiä kuin teoreettinen maksimi.
Molemmilla koneilla voidaan saavuttaa erinomaisia tuloksia, mutta rajoittavat tekijät vaihtelevat. Sorvissa pinnan viimeistely on syöttönopeuden, työkalun kärjen säteen, karan nopeuden ja työkappaleen jäykkyyden funktio. Koska osa pyörii jatkuvasti, saat luonnollisen sileän pinnan ympärysmitta pitkin. Kierteitys ja uritus tehdään tietyn muotoisilla lisäkkeillä. Pitkien telojen kohdalla tarvitaan usein tasaista lepoa tai takatuen keskiosaa, jotta estetään taipuma leikkausvoimien vaikutuksesta.
Myllyssä viimeistelyyn vaikuttavat siirtymäetäisyys, karan nopeus, työkalun taipuma ja urien lukumäärä. Pallonnokkajyrsimet luovat tasaisemmat ääriviivat, mutta pidemmillä jaksoilla. Jyrsintätyökalut ovat monipuolisempia: päätyjyrsimet, tasojyrsimet, porat, hanat ja erikoisjyrsimet. Työkalunvaihdot voivat olla automaattisia, jos koneessa on työkalunvaihtaja, joka mahdollistaa monimutkaiset osat. Kompromissi on, että työpitimen on oltava riittävän jäykkä vastustaakseen sivuvoimia; huonosti kiinnitetty osa voi täristä tai siirtyä, mikä pilaa valmiin ominaisuuden tarkkuuden.
Valurauta- tai taotuterästelojen jäykkyys on kriittinen. Kestävä sorvi kestää suuria halkaisijoita korkealla materiaalinpoistonopeudella. Raskas jyrsin sen sijaan on erinomainen kiilaurien leikkaamisessa ja urituskuvioissa karkaistuilla telapinnoilla. Tästä syystä monet telojen valmistajat omistavat molemmat konetyypit. Muista, että CNC-ohjain ja servojärjestelmä määrittävät kuinka tarkasti molemmat koneet suorittavat polkunsa. Vakaa ohjaussilmukka pitää työkalun reitin toistettavana pitkien syklien aikana. Jos työskentelet teloilla, jotka vaativat tarkkaa uraväliä, telakohtaiseen jyrsintään suunniteltu kone, esim. CNC-telasorvi, jossa on tarkkuus CNC-järjestelmä , voi tehdä eron sopivien osien ja romuttavien osien välillä.
Aloita kolmella kysymyksellä: Mikä on osasi perusmuoto? Kuinka monta puolta pitää työstää? Mikä on odotettu eräkoko ja toleranssi? Vastaukset ohjaavat sinut kohti yhtä tai muuta tekniikkaa.
Toinen tekijä on poistettavan materiaalin määrä. Sorvaus poistaa materiaalia pyöreästä aihiosta erittäin tehokkaasti, koska leikkaus on jatkuvaa. Jyrsintä pienellä jyrsimellä poistaa materiaalia hitaammin, varsinkin kun leikkaus keskeytyy. Jos kappale alkaa lähes verkkomuotoisena valuna, jyrsintä voi olla tarkoituksenmukaisempaa; jos se alkaa tangosta, kääntyminen on usein nopeampaa. Yksityiskohtaisen yleiskatsauksen saatavilla olevista koneperheistä on kohdassa koko tuotevalikoima valmistajan sivuilla.
Älä jätä huomioimatta työntekoa. Sorvi pitää työkappaleen yleensä kolmileukaisessa istukassa tai holkkissa, joka on nopea kovettaa. Mylly vaatii ruuveja, puristimia tai mukautettuja kiinnikkeitä estääkseen osaa liikkumasta sivuvoimien vaikutuksesta. Monimutkaisten osien kiinnityskustannukset voivat ylittää koneen kustannukset pienissä erissä. Laske prosessin kokonaiskustannukset, ei vain koneen hintaa, ennen kuin teet ostopäätöksen.
Lopuksi arvioi käytettävissä oleva konetila ja kuljettajan taidot. Sorvauskeskuksilla ja jyrsinkeskuksilla on erilaiset huoltotarpeet. Tehtaan työkalunvaihtaja ja jäähdytysjärjestelmä vaativat säännöllistä huomiota; sorvin kara ja istukka vaativat asianmukaista puhdistusta ja voitelua. Valitse kone, jota tiimisi voi käyttää ja huoltaa luotettavasti. Kone, joka seisoo käyttämättömänä, koska kukaan ei ole tyytyväinen ohjaukseen, on huono investointi.
Telat ovat klassinen esimerkki siitä, missä sorvi ja jyrsintä toimivat yhdessä. Uusi tela alkaa taottuna tai valusylinterinä. Ulkoprofiili, tapit ja kierteet sorvataan CNC-telasorvilla. Sitten kiilaurat, kierreurat tai mukautetut kuviot jyrsitään CNC-tela-lovikoneella. Jotkut telat vaativat jyrsityn pinnan pyälletyllä tai käännetyllä kuviolla materiaalin virtauksen parantamiseksi terästehtaassa. Mahdollisuus vaihtaa sorvauksen ja jyrsinnän välillä yhdellä asetuksella on arvokasta, kun osa on painava ja uudelleenkiinnitys on kallista.
Myös koneen valinnalla sorvikategoriassa on merkitystä. Erittäin tarkka CNC-jyrsintäsorvi yhdistää sorvaus- ja jyrsintäominaisuudet yhdessä asennuksessa, mikä vähentää joutoaikaa ja asentovirheitä. Useita rullakokoja käsitteleville valmistajille automaattinen urien paikannusjärjestelmä on etu. Sama logiikka pätee pieniin osiin. Messinkiheloja valmistava tuotantopaja voi käyttää sorvia runkoon ja jyrsintä kuusiopintaan. Autonosia valmistava myymälä voi pinota molemmat koneet soluun. Tärkeintä on määrittää osan hallitseva muoto ja sitten päättää, oikeuttaako toinen toimenpide ylimääräisen koneen vai monitoimikoneen.
Aloita tarkastelemalla haastavinta osaa, joka sinun on tuotettava. Jos määrittävä piirre on sylinterimäinen pinta, jolla on tiukka samankeskisyys, CNC-sorvi on oikea perusta. Jos määrittävä piirre on tasainen pinta, tasku tai monimutkainen ääriviiva, CNC-jyrsin palvelee sinua paremmin. Kun molemmat ominaisuudet ovat olemassa, harkitse yhdistelmäratkaisua tai tuotantosolua.
Parasta yleiskonetta ei ole olemassa. Paras valinta on se, joka sopii todellisiin osiin, eräkokoihin ja käyttäjän kokemukseesi. Selkeä käsitys sorvin ja myllyn välisestä erosta on ensimmäinen askel kohti kannattavaa päätöstä. Käytä konetyyppiä, joka käsittelee työsi arvokkaimmat ominaisuudet, ja pidä toinen prosessi lisäyksenä kompromissin sijaan.

XK9350-sarjan CNC Rebar Roll Crescent Groove -myllyskone on XK500-tyypin päivitetty tuote, joka soveltuu halkaisijaltaan alle 500 mm: n ja alle 250...
Katso yksityiskohdat
Nopean teräsrullan prosessoinnin ongelmien vuoksi XK8450 CNC Roll -jyrsintäkone on uuden tyyppinen CNC Roll Groove -prosessointikonetyökalu, joka o...
Katso yksityiskohdat
Nopean teräsrullan prosessoinnin ongelmien vuoksi XK8450 CNC -rullan jyrsintäkone on uuden tyyppinen CNC Roll Groove -prosessointikonetyökalu, joka...
Katso yksityiskohdat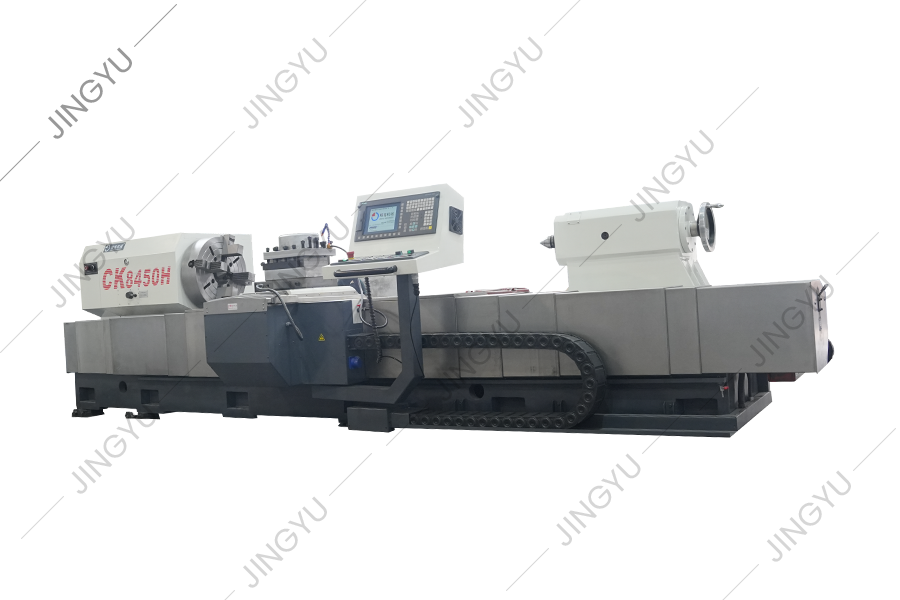
Tätä työstötyösarjaa käytetään pääasiassa rullien läpäisemiseen ja prosessiin. Se voi myös kääntää ulkoreunan ja rullakaulan ja voi myös kääntää ru...
Katso yksityiskohdat
Tätä työstötyösarjaa käytetään pääasiassa rullien läpäisemiseen ja prosessiin. Se voi myös kääntää ulkoreunan ja rullakaulan ja voi myös kääntää ru...
Katso yksityiskohdat
CK8465H CNC -rullasarjasängy omaksuu 2 3 raskaan lineaarisen valssausoppaan rakenteen, ts. Kahden suorakulmaisen opaskiskon, joka on järjestetty va...
Katso yksityiskohdat
Tällä hetkellä kuvion kaiverrus kotona ja ulkomailla käyttää yleensä elektrolyysimenetelmää, tavallista vaakasuoran jyrsintäkoneen jauhamista ja mu...
Katso yksityiskohdat
Tämä työstötyökalu on uuden tyyppinen CNC Roll Grouving Chaine -työkalu, joka on kehitetty yrityksen CNC Roll -jyrsintäkoneen sarjan perusteella ja...
Katso yksityiskohdat
MX250 on tavanomainen timanttipyöräkastike, jota käytetään timanttipyörien muodostamiseen ja kastikkeisiin metallurgisiin terästehtaisiin. Pukeutuv...
Katso yksityiskohdat
Toimitamme myös muita varaosia, kuten ruudullinen levyn jyrsintäleikkureita, rullalokerotyökaluja, öljypumput, moottorit, CNC -järjestelmät jne.
Katso yksityiskohdatNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsun maakunta, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Tekijänoikeudet © Nantong Jingyu Machinery Co., Ltd. Kaikki oikeudet pidätetään

