


Cat:CNC Roll -jyrsinkone
CNC -rullirenkaan jyrsintäkone
Olemme keränneet rikas kokemus rebarirullien käsittelystä ja käytöstä ja olemme tehneet perusteellista analyysiä ja tutkimusta samanlaisten edistyn...
Katso yksityiskohdat
Konemies lataa teräsrullan sorviin, sulkee suojuksen ja painaa syklin käynnistystä. Torni indeksoi, työkalu koskettaa irti ja ensimmäinen kierros leikkaa puhtaan sylinterin 0,05 mm:n tarkkuudella. Mikään näistä ei tapahdu sattumalta. Se tapahtuu, koska joku ymmärtää pienen joukon CNC:n perusteita: akselit, koordinaattijärjestelmät, G-koodi, nollapistesiirrot, työkalun kompensointi ja turvallinen todentaminen. Jos olet uusi CNC-käyttäjä tai olet arvioimassa koneen hankintaa, nämä ovat perusasiat, jotka erottavat hallitun prosessin romusta ja kaatumisista.
Tämä opas antaa sinulle ydintiedot siinä järjestyksessä, jossa käytät niitä. Näet kuinka CNC-kone liikkuu, mitä ohjelma käskee tehdä, miten työ tehdään ja mitä tulee tarkistaa ennen metallin leikkaamista. Tavoitteena ei ole tehdä sinusta ohjelmoijaa yhdellä istumalla. Se auttaa sinua lukemaan asetuslehteä, seuraamaan ohjelmaa ja kysymään parempia kysymyksiä koneen tai toimittajan ollessa pöydällä.
CNC-kone on työstökone, jota ohjaa tietokone ja joka suorittaa tallennetun ohjelman. Tietokone ei "osaa" leikata osaa. Se seuraa vain koordinaatteja, syöttöarvoja ja kytkentäkomentoja. Fyysinen tulos riippuu kolmen alijärjestelmän yhteistoiminnasta:
Kun kone menettää tarkkuuden, syynä on harvoin yksin ohjelma. Se voi olla karan lämpökasvua, johteiden kulumista, löysää työkalunpidintä tai likaisesta pinnasta tehty työpoikkeama. CNC-perustieto tarkoittaa, että tietää, mikä kerros tarkistetaan ensin.
Jos työskentelet telakoneistuksen parissa, koneperheellä on yhtä paljon merkitystä kuin ohjauksella. A CNC-rullasorvin valmistaja kuten Nantong Jingyu Machinery rakentaa koneita samojen periaatteiden pohjalta, mutta raskaita sänkyjä ja rullakohtaisia ominaisuuksia käyttäen.
Jokainen CNC-liike kuvataan koordinaattijärjestelmässä. Yleisin on suorakulmainen järjestelmä: X, Y ja Z lineaarisille akseleille sekä A, B ja C pyöriville akseleille. Sorvissa X ohjaa yleensä halkaisijaa ja Z pituutta. Jyrsinkoneessa X ja Y asettavat pöydän ja Z ohjaa karan syvyyttä.
Kaksi nollaa ovat tärkeitä päivittäisessä käytössä. Koneen nolla on rakentajan asettama kiinteä referenssi. Nollapiste on kappaleelle valitsemasi piste, joka usein tallennetaan nollapisteen sivuille, kuten G54. Virhe tässä muuttaa jokaisen leikkauksen. Yleinen toleranssitarkistus on koskettaa pois tunnettua pintaa, asettaa siirtymä ja tarkistaa sitten näytöllä ennen ohjelman suorittamista.
Enemmän akseleita ei automaattisesti tarkoita parempaa konetta. Ne muuttavat sitä, mitä kone voi tehdä ja kuinka paljon asennustaitoa vaaditaan. Alla oleva kaavio näyttää tyypillisen myymälän käytön akselikokoonpanon mukaan.
Prosentit kuvaavat yleistä työpajatyötä, eivät sääntöä. Käytännön pointti on, että 3-akselinen kone, jossa on taitava käyttäjä ja hyvät kiinnikkeet, voittaa usein huonosti asetetun 5-akselisen koneen.
CNC-ohjelma on lohkoluettelo. Jokainen lause voi sisältää työkalun liikkeen, syöttönopeuden, karakomennon tai konetoiminnon. G-koodit valmistelevat koneen tietyntyyppistä liikettä varten. M-koodit kytkevät aputoiminnot päälle tai pois päältä. Sinun ei tarvitse muistaa jokaista koodia, mutta sinun tulee tunnistaa ne, jotka näkyvät melkein jokaisessa ohjelmassa.
| Code | Merkitys | Käytännön huomautus |
|---|---|---|
| G00 | Nopea paikannus | Liikkuu maksiminopeudella. Älä koskaan oleta, että se välttää puristimen tai kiinnittimen. |
| G01 | Lineaarinen interpolointi | Leikkaa suoraviivaisesti ohjelmoidulla syöttönopeudella. |
| G02/G03 | Ympyräinterpolointi (CW/CCW) | Vaatii kaaren keskipisteen tai säteen sekä oikean tason valinnan. |
| G54 | Työkoordinaattijärjestelmä | Tallentaa osan nollasta. Tarkista aina ennen syklin aloittamista. |
| G41/G42 | Leikkurin kompensointi vasen/oikea | Siirtää työkalun radan työkalun säteen verran. Väärä suunta on yhtä kuin romu. |
| M03/M05 | Kara myötäpäivään / karan pysäytys | Vahvista suunta ja nopeus ennen ensimmäistä sahausta. |
| M08/M09 | Jäähdytysneste päälle / jäähdytysneste pois | Jäähdytysneste vaikuttaa lastunpoistoon ja lämpöstabiilisuuteen. |
| M30 | Ohjelma lopetetaan ja nollataan | Palauttaa ohjelman alkuun seuraavaa jaksoa varten. |
Ohjelmarakenteella on yhtä paljon merkitystä kuin yksittäisillä koodeilla. Turvallinen lohkojärjestys on: turvallinen käynnistys, työkalun vaihto, karan käynnistys, lähestyminen, leikkaus, sisäänveto, jäähdytysnesteen poisto, karan pysäytys ja paluu. Monet kaatumiset johtuvat nopeasta liikkeestä, joka on kirjoitettu ennen kuin nollapistesiirtymä vahvistettiin.
Luotettava CNC-työ seuraa sarjaa. Vaiheiden ohittaminen tarkoittaa sitä, että kone leikkaa ilmaa, leikkaa kiinnittimen tai leikkaa kalliin osan väärästä paikasta. Perusvirta on:
Telatyöstössä asetusjakso sisältää usein lisätarkastuksia. Raskas rulla voi painaa useita tonneja, joten puristusvoima, keskilinjaus ja tasainen lepoasento vaikuttavat suoraan pyöreyteen ja kapenemiseen. Kone, jossa on jäykkä alusta ja vakaa ohjausjärjestelmä, vähentää tarvittavien offset-korjausten määrää osien välillä.
Kun arvioit konetta, kysy, kuinka ohjaus käsittelee työsiirtymän siirtoa, työkalun käyttöiän hallintaa ja ohjelman uudelleenkäynnistystä. Nämä ominaisuudet vaikuttavat siihen, kuinka nopeasti käyttäjä voi toipua rikkoutuneesta työkalusta tai sähkökatkosta.
Eri toiminnoissa käytetään samoja CNC-perusperiaatteita, mutta niitä sovelletaan eri tavoin. Alla olevaan puuhun on koottu päätoiminnot, joita näet yleisessä koneistuspajassa ja rullakohtaisessa työssä.
Jokaisen toiminnon ympärille on rakennettu koneperhe. Telasorvausta varten erityinen CNC-telasorvi on suunniteltu käsittelemään lieriömäistä työtä korkealla materiaalinpoistolla ja tasaisella halkaisijan säädöllä.
 CK84-sarjan CNC-rullasorvi Siemens 828D -ohjauksella Tutustu tähän CNC-telasorviin, joka soveltuu hyvin materiaalia poistavaan lieriömäiseen telasorvaukseen. Saatavana versioina CK84100 ja CK84125 Siemens 828D -ohjauksella. Näytä tuote →
Viimeistelyssä CNC-telahiomakone keskittyy pinnan viimeistelyyn, pyöreyteen ja mittojen vakauteen.
Profiilitöihin, kuten uriin tai merkintöihin, CNC-rullalovituskone lisää hallitun jyrsintä- tai loveusliikkeen.
Hinta on helpoin vertailla ja vähiten hyödyllinen yksinään. CNC-kone on tuotantoväline. Väärän valinnan hinta näkyy myöhemmin hylättyinä osina, pitkinä asennusajoina tai kalliina seisokkeina. Kun tarkastelet konetta, tarkista seuraavat seikat:
Telapajoissa CNC-telasorvin ydin riippuu usein siitä, kuinka kone säilyttää kohdistuksen raskaan kuormituksen aikana. Voit lukea siitä lisää kohdasta CNC-rullasorvin ydin . Sama logiikka pätee hiontaan ja jyrsintään: mekaaninen taso määrittää katon ja ohjausjärjestelmä sen, kuinka helposti käyttäjä pääsee siihen.
CNC-koneet ovat turvallisia, kun käyttäjä noudattaa asennuskuria. Ne ovat vaarallisia, kun joku kohtelee vartijaa haittana. Perussäännöt ovat yksinkertaiset:
Huolto tapahtuu samalla periaatteella. Päivittäiset tarkastukset sisältävät tien voitelun, ilmanpaineen ja jäähdytysnesteen määrän. Viikoittaiset tarkastukset sisältävät lastun kertymisen, suodattimen kunnon ja työkalutelineen puhtauden. Kuukausittaiset tarkastukset sisältävät välyksen, tason ja sähköliitännät. Aikataulun mukaisesti ylläpidetty kone epäonnistuu paljon vähemmän kriittisen työn aikana.
CNC:n perusteet eivät ole mysteeri. Ne ovat joukko suhteita: koordinaatit kertovat koneelle minne mennä, G-koodi kertoo kuinka liikkua, poikkeamat kertovat missä kappale on, ja asennuskuri pitää työkalun loitolla kaikesta, mitä ei pitäisi leikata. Jos ymmärrät nämä suhteet, voit lukea ohjelman, määrittää työn ja arvioida konetta luottavaisin mielin. Sorvaatpa pientä akselia tai koneistat usean tonnin telaa, samat perusteet ovat voimassa. Aloita koordinaattijärjestelmästä, opi joka päivä näkemäsi koodit äläkä koskaan ohita vahvistusvaihetta ennen syklin alkua.

Olemme keränneet rikas kokemus rebarirullien käsittelystä ja käytöstä ja olemme tehneet perusteellista analyysiä ja tutkimusta samanlaisten edistyn...
Katso yksityiskohdat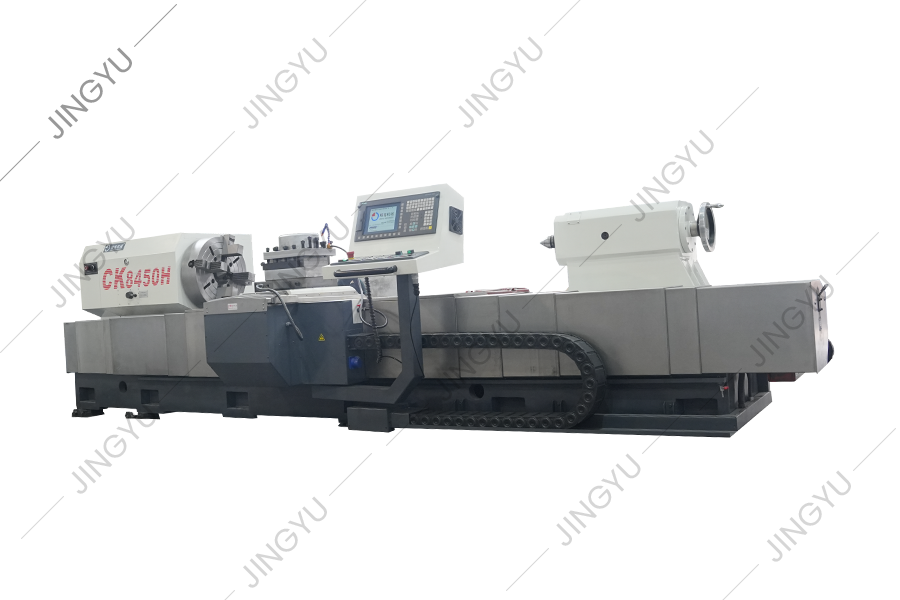
Tätä työstötyösarjaa käytetään pääasiassa rullien läpäisemiseen ja prosessiin. Se voi myös kääntää ulkoreunan ja rullakaulan ja voi myös kääntää ru...
Katso yksityiskohdat
Tätä työstötyösarjaa käytetään pääasiassa rullien läpäisemiseen ja prosessiin. Se voi myös kääntää ulkoreunan ja rullakaulan ja voi myös kääntää ru...
Katso yksityiskohdat
CNC: n vahvistettu jauhamiskone omaksuu täyden hoitavan karan laatikon, ja karanvaihteisto-osa käyttää hammaspyöriä, joiden tarkkuus on yli 6 tasoa...
Katso yksityiskohdat
Koneen kaikki kolme akselia ovat P3-tason 50 × P10-kuulusruuvit, ja 2-entisen kiinteän teeskentelyn kokoonpanoprosessia käytetään aksiaalisen jäykk...
Katso yksityiskohdat
MK8450 CNC-rullimyllyä käytetään pääasiassa karkeaan hiontaan, puolijalo- ja hiomiseen, hienon hiontaan ja ei-karbidirullirenkaiden, komposiittirul...
Katso yksityiskohdat
CNC Roll -kaiverruskone sopii erilaisten rullapään pintamerkintöjen käsittelyyn. Automaattisen muokkausohjelmiston avulla se voi luoda käsittelyohj...
Katso yksityiskohdat
Tätä konetta käytetään pääasiassa rullan kierrettyjen risteyskilpailun jauhamisleikkurin jauhamiseen ja korjaamiseen, joka pystyy helposti korjaama...
Katso yksityiskohdat
Tämä työstötyökalu on uuden tyyppinen CNC Roll Grouving Chaine -työkalu, joka on kehitetty yrityksen CNC Roll -jyrsintäkoneen sarjan perusteella ja...
Katso yksityiskohdat
Toimitamme myös muita varaosia, kuten ruudullinen levyn jyrsintäleikkureita, rullalokerotyökaluja, öljypumput, moottorit, CNC -järjestelmät jne.
Katso yksityiskohdatNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsun maakunta, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Tekijänoikeudet © Nantong Jingyu Machinery Co., Ltd. Kaikki oikeudet pidätetään

