


Cat:CNC Roll -jyrsinkone
CNC: n lovi ja merkitsemiskone
XK9350-sarjan CNC Rebar Roll Crescent Groove -myllyskone on XK500-tyypin päivitetty tuote, joka soveltuu halkaisijaltaan alle 500 mm: n ja alle 250...
Katso yksityiskohdat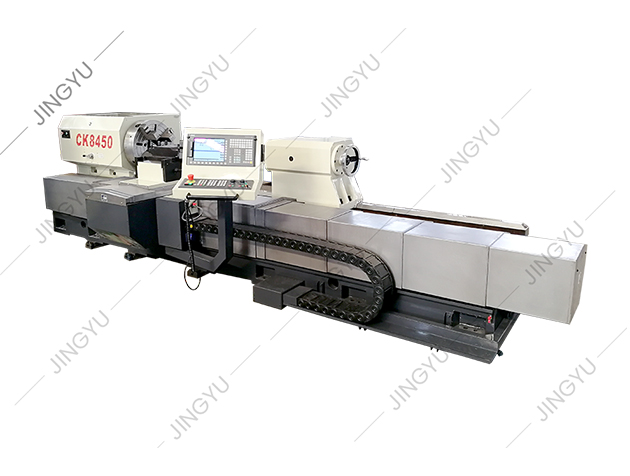
Raskaita CNC-sorvia arvioivalla tuotantoinsinöörillä on yleensä mielessä betonityökuorma: 4 200 mm:n telan runko käännettäväksi keskipisteiden välillä, 900 mm:n laippa vastakkain tai porrastettu akseli, joka on karkeasti leikattu kiinteästä takouksesta. Kun työkappale painaa yksinään useita tonneja, jokaisesta karan vääntömomentista, alustan jäykkyydestä ja ohjaustarkkuudesta tehdystä päätöksestä tulee pitkän aikavälin taloudellinen päätös. Useimpien raskaiden työstöprojektien johtopäätös on johdonmukainen: raskas CNC-sorvi ansaitsee hintansa vain, kun sen kääntövaijeri, vääntömomenttikäyrä ja rakenteellinen jäykkyys vastaavat todellisuudessa valmistamiasi osia, ei esitteeseen painettuja enimmäisarvoja.
Raskaat CNC-sorvit muodostavat erillisen koneluokan, joka on erillinen tavallisista CNC-sorvauskeskuksista rakenteellisen massan, tehon ja työmäärän osalta, jota ne on suunniteltu käsittelemään. Ennen tarjousten vertailua, se auttaa erottamaan ominaisuudet, jotka vaikuttavat leikkaussuorituskykyyn, niistä ominaisuuksista, jotka vain täyttävät tekniset tiedot.
Raskaan CNC-sorvin määrittelee kolme asiaa: sen tukemien työkappaleiden koko ja paino, vääntömomentti, jota se voi kohdistaa alhaisilla karanopeuksilla, sekä päätuen, alustan ja takatuen jäykkyys. Tämän luokan koneissa käytetään tyypillisesti tasomaisia sänkyjä, joissa on leveät karkaistut ohjaimet, suuret karan reiät ja pitkiä, raskaita osia kuljettamaan suunniteltu takatuki. Alla oleva taulukko näyttää parametrialueet, jotka ovat yleisiä tässä koneluokassa.
| Erittely | Tyypillinen valikoima raskaille CNC-sorveille |
|---|---|
| Keinu sängyn päällä | 800-1600 mm |
| Keskustojen välinen etäisyys | 2 000–10 000 mm |
| Karan poraus | 130-350 mm |
| Karan moottorin teho | 30-120 kW |
| Suurin karan vääntömomentti | 10 000–60 000 N·m |
| Sängyn ohjainväli | 600-1600 mm |
| Paikannustarkkuus | ±0,01–0,02 mm |
Nämä arvot ovat vain lähtökohtia. Kaksi konetta, joilla on sama keinu, voivat käyttäytyä hyvin eri tavalla jatkuvassa raskaassa leikkauksessa karan laakerin halkaisijan, päätuen valupainon, ohjaustien leveyden ja takatuen jäykkyyden erojen vuoksi. Tästä syystä tekninen taulukko ei yksin kerro, kuinka kone toimii osissasi.
Viidellä numerolla ja suunnitteluvaihtoehdoilla on suurin painoarvo tämän laiteluokan ostopäätöksessä.
Tarkista pisin ja raskain käsittelemäsi osa säännöllisesti. Koneella, jonka keskiöväli on 3 000 mm, ei voi tehdä 3 500 mm:n rullarunkoa, vaikka hinta olisi kuinka houkutteleva. Tarkista keinu vaunun päällä sekä keinu sängyn päällä, koska halkaisijaltaan suuri työ on usein ristiriidassa tornin tai työkalun kanssa, kun osa on lähellä istukkaa.
Moottorin teho kilowatteina on ensimmäinen luku, jonka ostajat katsovat, mutta raskaassa rouhinnassa ratkaisevaa on vääntömomentti, joka on käytettävissä 50–300 rpm. Kun teet syvän leikkauksen karkaistuun telan pintaan tai taottuun akseliin, karan on säilytettävä nopeus pysähtymättä. Pyydä rakentajalta koko karan vääntömomenttikäyrä, ei yhtä maksimiarvoa.
Litteät sängyt leveillä karkaistuilla ohjaimilla ovat normaaleja raskaille sorveille, koska ne tarjoavat vakaan alustan keskeytetyille leikkauksille ja painaville komponenteille. Vertaa ohjaustien leveyttä, pohjavalupaksuutta ja perustusvaatimuksia. Kevyempi kone läpäisee kuormittamattoman testin ja silti tärisee ensimmäisessä tuotantoleikkauksessaan.
CNC-ohjaus määrittää, kuinka helposti käyttäjäsi voivat ohjelmoida koneen ja kuinka luotettavasti se suorittaa pitkiä koneistusjaksoja. Raskaassa sorvauksessa vakaa syöttö ja tarkka karan kierrosluvun säätö ovat tärkeämpiä kuin pitkä lista vaihtoehtoja. Siemens-ohjaimet ovat yleisiä tässä luokassa, ja Siemens 828D:n tärkeimmät edut raskaaseen sorviin näkyvät, kun operaattorit suorittavat monimutkaisia syklejä ja myymälä tarvitsee johdonmukaista ohjelmanhallintaa.
Useimmat rakentajat mainitsevat paikannustarkkuuden ja toistettavuuden, mutta arvoja ei aina mitata samoilla standardeilla. Tarkista, viittaavatko numerot akselin sijoitteluun, koneistettuihin halkaisijoihin tai kuormittamattomiin olosuhteisiin. Todellisessa osassa lämpökasvu, työkalun kuluminen ja työkappaleen taipuma lisäävät esitettyjä lukuja. Jos osasi vaativat viimeistelytoleransseja heti raskaan rouhintatyön jälkeen, harkitse konetta, joka pystyy käsittelemään molemmat vaiheet yhdessä asennuksessa; erittäin tarkka CNC-jyrsintävalssi on suunniteltu sellaiseen yhdistettyyn työmäärään.
Tuotannossa raskaita CNC-sorveja käytetään pääasiassa suurten komponenttien ulkopuoliseen lieriömäiseen sorvaukseen, pintakäsittelyyn ja uritukseen: jyrsintätelat, telan rungot, käyttöakselit, laipat ja suurihalkaisijaiset putkenpäät. A CNC rullasorvi on raskaaseen käyttöön suunniteltu sorvi, joka on suunniteltu erityisesti telatyöstöön, ja sen keskikorkeus, pituus ja takatukikapasiteetti tarvitaan pitkien telan runkojen tukemiseen yhdellä kiinnityksellä.
 Tukkumyynti Roll-sorvitehdas, toimittajat Nantong Jingyu Machinery Co., Ltd. on Kiinan rullasorvitehdas ja CNC-rullasorvien toimittajat, jotka valmistavat tukkumyyntiä Roll-sorvi Näytä tuote →
Tyypillinen työmäärä telanvalmistuspajassa on halkaisijaltaan 350 mm ja 3 500 mm pitkä työrulla, joka vaatii karkeaa ja viimeistelysorvausta pyöreyden pidetyssä muutaman sadasosan millimetrissä. Koneen, joka käsittelee tätä työtä päivittäin, on yhdistettävä suuri vääntömomentti alhaisella nopeudella vakaaseen takatukeen ja automaattiseen työkiertoon. Sama laiteperhe ulottuu raskaampiin rullatöihin CNC-rullasorvivalikoima .
Raskaan CNC-sorvin hinta jakautuu kymmenelle tai viidelletoista vuodelle ja ostovaiheessa tehdyt virheet maksetaan joka kuukausi sinä aikana. Yleisimpiä ovat:
Jokainen näistä virheistä muuttuu mitattavissa oleviksi kustannuksiksi: toinen toimenpide, romutettu työkappale, pidemmät asennusajat tai kone, joka ei voi suorittaa suunniteltua käyttöjaksoa. Referenssiasennusten pyytäminen samankaltaisissa töissä on yksi parhaista tavoista välttää niitä.
Raskas CNC-sorvi on pitkäaikainen hyödyke, ja ostohinta on vain osa sen elinkaaren kustannuksista. Varaosien saatavuus, dokumentaatio, käyttöönotto ja kuljettajan koulutus määräävät, kuinka nopeasti toivut viasta. Omaa tuotantoaan ja kokoonpanoaan ohjaava rakentaja voi reagoida nopeammin ja tukea konetta vuosikymmeniä.
The CNC raskas sorvi on esimerkki koneesta, joka voidaan määrittää liikkeen todellisen osaseoksen ympärille ja jossa on vaihtoehdot eri keskietäisyyksille, karaporauksille ja ohjausjärjestelmille. Jos lähetät rakentajalle todelliset osapiirustukset ja tuotantomäärät, tarjous tulee takaisin koneen kanssa, joka vastaa työtä eikä yleismallia.
 OEM/ODM Heavy Duty CNC-rullasorvaussorvin valmistaja, toimittajat - Nantong Jingy Nantong Jingyu Machinery Co., Ltd on Kiinan OEM/ODM Heavy Duty CNC-rullasorvin valmistajat ja toimittajat, yksityiskohdat:Tämä sarja ... Näytä tuote →
Oikea, raskas CNC-sorvi on se, jota omat kuljettajasi voivat ajaa luottavaisesti, huoltotiimisi voi pitää hengissä vuosia ja osaseos voi ladata kapasiteettiin. Kirjekuori, vääntömomentti, jäykkyys, ohjaus ja huoltotuki muodostavat täydellisen paketin. Dokumentoi osien koot, painot, materiaalit ja toleranssit ennen kuin keskustelet rakentajan kanssa; lopullisen päätöksen laatu riippuu kyseisen tiedon laadusta.

XK9350-sarjan CNC Rebar Roll Crescent Groove -myllyskone on XK500-tyypin päivitetty tuote, joka soveltuu halkaisijaltaan alle 500 mm: n ja alle 250...
Katso yksityiskohdat
Tämä työsarjatyösarja voi automaattisesti leikata puolikuun uria, joilla on erilaiset kiertosuunnat ja mitä tahansa kierrekulmaa. Se voi jakaa tasa...
Katso yksityiskohdat
Olemme keränneet rikas kokemus rebarirullien käsittelystä ja käytöstä ja olemme tehneet perusteellista analyysiä ja tutkimusta samanlaisten edistyn...
Katso yksityiskohdat
Nopean teräsrullan prosessoinnin ongelmien vuoksi XK8450 CNC Roll -jyrsintäkone on uuden tyyppinen CNC Roll Groove -prosessointikonetyökalu, joka o...
Katso yksityiskohdat
Nopean teräsrullan prosessoinnin ongelmien vuoksi XK8450 CNC -rullan jyrsintäkone on uuden tyyppinen CNC Roll Groove -prosessointikonetyökalu, joka...
Katso yksityiskohdat
CK8465H CNC -rullasarjasängy omaksuu 2 3 raskaan lineaarisen valssausoppaan rakenteen, ts. Kahden suorakulmaisen opaskiskon, joka on järjestetty va...
Katso yksityiskohdat
CK450 -kalteva sänky CNC -sorvi omaksuu saksalaisen Siemens -ohjausjärjestelmän. Konetyökalun ulkonäkö, käyttöjärjestelmä ja turvallisuussuojausjär...
Katso yksityiskohdat
CNC Roll -kaiverruskone sopii erilaisten rullapään pintamerkintöjen käsittelyyn. Automaattisen muokkausohjelmiston avulla se voi luoda käsittelyohj...
Katso yksityiskohdat
Tätä konetta käytetään pääasiassa rullan kierrettyjen risteyskilpailun jauhamisleikkurin jauhamiseen ja korjaamiseen, joka pystyy helposti korjaama...
Katso yksityiskohdat
Toimitamme myös muita varaosia, kuten ruudullinen levyn jyrsintäleikkureita, rullalokerotyökaluja, öljypumput, moottorit, CNC -järjestelmät jne.
Katso yksityiskohdatNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsun maakunta, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Tekijänoikeudet © Nantong Jingyu Machinery Co., Ltd. Kaikki oikeudet pidätetään

