


Cat:CNC Roll -jyrsinkone
CNC -rullirenkaan jyrsintäkone
Olemme keränneet rikas kokemus rebarirullien käsittelystä ja käytöstä ja olemme tehneet perusteellista analyysiä ja tutkimusta samanlaisten edistyn...
Katso yksityiskohdat
Teräshuoltokeskus, joka tarvitsee 600 identtistä akselia, joista kukin on käännetty halkaisijatoleranssiin ±0,01 mm, on suoraviivaisen päätöksen edessä: luota useiden taitavien koneistajien arvioon ja hyväksy variaatiot osasta osiin tai aseta työ CNC-sorvikoneelle ja anna ohjelman pitää koko työvuoron ajan. Lyhyt vastaus kysymykseen on tämä: CNC-sorvikone on tietokoneohjattu sorvauskone, joka pyörittää työkappaletta oman akselinsa ympäri, kun kiinteä leikkaustyökalu seuraa ohjelmoituja reittejä materiaalin poistamiseksi. Tämä järjestely, pyörivä osa ja kiinteä työkalu, tunnetaan sorvauksena, ja se on edelleen tehokkain tapa valmistaa pyöreitä komponentteja, kuten akseleita, kiekkoja, holkkeja, holkkeja ja raskaassa teollisuudessa useita tonneja painavia valssiteloja.
CNC on lyhenne sanoista Computer Numerical Ohjaus. Sorvissa työkappale kiinnitetään karan istukkaan tai holkkiin ja kehrätään ohjelmoidulla nopeudella, kun taas leikkaustyökalua syötetään kahta pääakselia pitkin: X, joka ohjaa halkaisijaa, ja Z, joka ohjaa pituutta. Kone suorittaa työstöohjelman, joka on yleensä kirjoitettu G-koodilla, ja servomoottorit, joissa on paikkapalautetta, siirtävät työkalun koordinaatteihin, jotka on erotettu millimetrin sadasosiksi tai jopa tuhannesosiksi.
Määrittävä yksityiskohta on se, mikä pyörii. Sorvassa työkappale pyörii; jyrsinkoneessa työkalu pyörii. Tämä jako selittää, miksi sorvit omistavat pyöreän osan markkinat ja tehtaat hallitsevat prismaattisia osia. Nykyaikaiset koneet hämärtävät linjaa hieman: jännitteisen työkalun ja C-akselin lisääminen karaan luo jyrsintäsorvin, jolla voidaan porata poikkireikiä, leikata litteitä ja jyrsiä kuusioprofiileja ilman, että osaa irrotetaan istukasta.
Tekniikka itsessään on kypsää. Numeerinen ohjaus syntyi 1950-luvulla ja tietokoneohjaus levisi 1970- ja 1980-luvuilla; Sen jälkeen muuttunut hinta, ohjauksen käytettävyys ja palautekomponenttien luotettavuus. Tuloksena on, että lähes kaikenkokoisissa liikkeissä CNC-sorveja käytetään nyt tuntikausia, kun yksi kuljettaja tarkkailee useita koneita.
Jokainen CNC-sorvi, kompaktista työpöytäyksiköstä 30 tonnin rullasorviin, kootaan samoista ydinryhmistä:
Yksi kone kattaa useimmat sorvaustyöt, koska torni vaihtaa työkalut automaattisesti ja luistit voivat seurata mitä tahansa ohjelmoitua polkua. Vakiotoiminnot ovat:
2-akselinen sorvi, joka liikkuu vain X ja Z, hoitaa suurimman osan sorvaustöistä. Jänniteisen työkalun ja C-akselin lisääminen tuottaa 3-akselisen jyrsintäkoneen, joka pystyy poikkiporaukseen ja jyrsintään. Alakara siirtää osan toiselle karalle takatyöskentelyä varten, ja konfiguraatiot, joissa on neljä tai useampia akselia mahdollistavat samanaikaisen usean työkalun leikkaamisen suurissa töissä.
Vaakasorvit ovat oletusasettelu. Pystysorvit, joissa kara osoittaa ylöspäin ja osa on tasaisesti pyörivällä pöydällä, sopivat suurille, raskaille levyille, kuten laipoille, vauhtipyörille ja jarruroottoreille, koska painovoima asettaa osan paikalleen sen sijaan, että se ripustaisi koko painonsa istukan leukoihin.
Raskaassa päässä koneet rakennetaan työkappaleen ympärille luettelon sijaan. Raskaat vaakasuuntaiset sorvit parikeinuja, jotka mitataan satoissa millimetreissä ja joiden keskipisteiden välinen etäisyys on 3 500 mm ja enemmän, massiiviset valetut alustat ja vakaat tuet, jotka kantavat useita tonneja painavia työkappaleita. Tämän luokan koneita on olemassa, koska tavallinen sorvi, olipa se kuinka tarkka tahansa, ei ole koskaan ollut tarpeeksi jäykkä suurten takeiden vaatimiin leikkauksiin.
 Raskaaseen käyttöön tarkoitettu CNC-rullasorvi Tekniset parametrit Näytä tuote →
Käytännön ero näkyy toistettavuudessa ja siinä, missä arvo elää: manuaalinen sorvi palkitsee käyttäjän kädet, kun taas CNC-sorvi palkitsee ohjelman ja koneen jäykkyyden. Yleisen terästyön peukalosääntönä on, että taitava manuaalinen sorvaus kestää noin ±0,05 mm, kun taas terve CNC-sorvi kestää ±0,01 mm tai enemmän ja toistaa sen osalla numero 600 yhtä uskollisesti kuin osassa 1.
| Aspekti | Manuaalinen sorvi | CNC-sorvi |
|---|---|---|
| Control | Käsipyörät, kellot, käyttäjän harkinta | G-koodiohjelma ja servokäytöt |
| Tyypillinen toleranssi | Noin ±0,05 mm, käyttäjästä riippuvainen | ±0,01 mm tai parempi, konekohtainen |
| Toistettavuus | Vaihtelee osasta toiseen | Johdonmukainen koko erässä |
| Monimutkaiset profiilit | Hidas, vaatii usein lomaketyökaluja | Ohjelmoidut ääriviivat ilman erikoistyökaluja |
| Taloudellinen eräkoko | Kertaluonteiset ja korjaustyöt | Pienistä eristä suuriin tuotantoeriin |
| Operaattorin rooli | Jatkuva käsinleikkaus | Ohjelmointi, lataus ja valvonta |
Teräsvalssaamot näyttävät, mitä tuotantosorvin on selviydyttävä. Työrullat ja vararullat menettävät halkaisijaa ja niihin kehittyy kulumiskuvioita, jotka on käännettävä uudelleen aikataulun mukaan. Raudoitusteloissa on puolikuun muotoisia uria ja rivan ääriviivoja, jotka on leikattava uudelleen tarkasti, kun ne kuluvat, ja valssilankajyrsimet käyttävät telarenkaita, jotka tarvitsevat tasaisen halkaisijan koko renkaan pinnalla.
Mikään näistä ei muistuta työpaikan kääntämistä. Nämä työkappaleet ovat pitkiä, raskaita ja työstettävästi kovia, ja ne paljastavat minkä tahansa koneen kevyellä alustalla, minkä vuoksi rullakohtaisia CNC-sorveja on olemassa: vahvistetut alustat, ylisuuret keinut, vakaat tonnetuet ja säätimet, jotka on viritetty suuria halkaisijoita ja hitaita, tehokkaita leikkauksia varten. Tarkoituksenmukainen CNC-telasorvi on konfiguroitu täsmälleen tätä käyttösuhdetta varten, ja ostajat, jotka vertaavat telarenkaille tarkoitettuja koneita, voivat aloittaa syistä, jotka CNC-rullarengassorvi on ansainnut oman kategoriansa.
 Tehokas CNC-rullasorvi Tekniset parametrit Näytä tuote →
Kun sama työkappale tarvitsee myös jyrsittyjä uria pelkän sorvauksen sijaan, yhdistetyt jyrsintävalssialustat leikkaavat molemmat ominaisuudet yhdessä kokoonpanossa, millä on merkitystä, koska monitonnisen telan uudelleenkiinnitys toimintojen välillä vaarantaa sekä tarkkuuden että ajan.
Tekniset tiedot merkitsevät jotain vain silloin, kun ne on sovitettu osiin. Käsittele tarkistuslista tässä järjestyksessä:
Turvallisuus kuuluu samalle listalle. Täysi vartiointi, lukitut ovet ja koulutetut käyttäjät pitäisi olla osa hankintaa eikä jälkikäteen, ja telakoneiden ostajat voivat tarkistaa, miten CNC-rullasorvien käyttöturvallisuutta voidaan parantaa ennen raskaan koneen käyttöönottoa.
Sama perustelu pätee, kun yksi osa tarvitsee sekä sorvausta että jyrsintää. Tarkkuusjyrsintäsorvi, joka suorittaa molemmat toiminnot yhdessä kokoonpanossa, poistaa kohdistusriskin raskaan komponentin siirtämisestä koneiden välillä, ja se maksaa usein hintaeron takaisin ensimmäisen vuoden aikana, koska käsittely vähenee ja hylätyt osat vähenevät.
CNC-sorvikoneessa on kolme asiaa, jotka toimivat yhdessä: kara, joka pyörittää työtä, servokäyttöiset luistit, jotka kohdistavat kiinteät työkalut ilman ajautumista, ja säädin, joka pitää ohjelmoidun reitin ensimmäisestä osasta viimeiseen. Valitse 2-akselinen kone yksinkertaisia pyöreitä osia varten, lisää jännitteisiä työkaluja ominaisuuksien lisääntyessä ja siirry raskaaseen, rullakohtaiseen alustaan, kun osat painavat tonneja ja toleranssit ovat edelleen millimetrin sadasosissa. Yhdistä kone ensin työkappaleeseen ja sitten esite, niin investointi palaa takaisin samankokoisina erinä koneesta joka kerta.

Olemme keränneet rikas kokemus rebarirullien käsittelystä ja käytöstä ja olemme tehneet perusteellista analyysiä ja tutkimusta samanlaisten edistyn...
Katso yksityiskohdat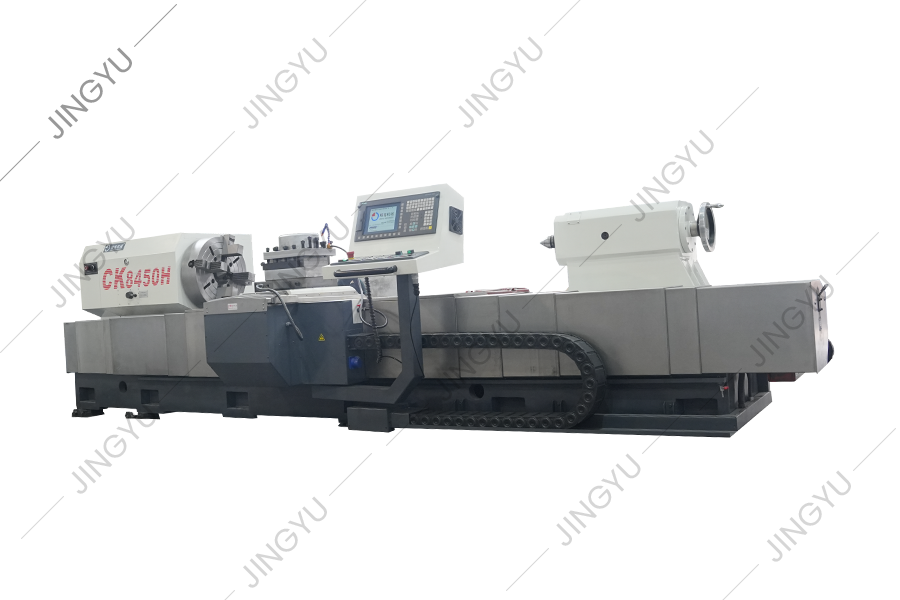
Tätä työstötyösarjaa käytetään pääasiassa rullien läpäisemiseen ja prosessiin. Se voi myös kääntää ulkoreunan ja rullakaulan ja voi myös kääntää ru...
Katso yksityiskohdat
CK450 -kalteva sänky CNC -sorvi omaksuu saksalaisen Siemens -ohjausjärjestelmän. Konetyökalun ulkonäkö, käyttöjärjestelmä ja turvallisuussuojausjär...
Katso yksityiskohdat
CNC: n vahvistettu jauhamiskone omaksuu täyden hoitavan karan laatikon, ja karanvaihteisto-osa käyttää hammaspyöriä, joiden tarkkuus on yli 6 tasoa...
Katso yksityiskohdat
Koneen kaikki kolme akselia ovat P3-tason 50 × P10-kuulusruuvit, ja 2-entisen kiinteän teeskentelyn kokoonpanoprosessia käytetään aksiaalisen jäykk...
Katso yksityiskohdat
MK8450 CNC-rullimyllyä käytetään pääasiassa karkeaan hiontaan, puolijalo- ja hiomiseen, hienon hiontaan ja ei-karbidirullirenkaiden, komposiittirul...
Katso yksityiskohdat
Tällä hetkellä kuvion kaiverrus kotona ja ulkomailla käyttää yleensä elektrolyysimenetelmää, tavallista vaakasuoran jyrsintäkoneen jauhamista ja mu...
Katso yksityiskohdat
MX250 on tavanomainen timanttipyöräkastike, jota käytetään timanttipyörien muodostamiseen ja kastikkeisiin metallurgisiin terästehtaisiin. Pukeutuv...
Katso yksityiskohdat
Tämä sarja on tarkoitettu pääasiassa CNC Crescent Groove -jyrsin koneisiin, jotka tarjoavat yhteistä kulkevia osia, kuten jyrsintätyökalujen pidikk...
Katso yksityiskohdat
Tämä sarja tarjoaa pääasiassa yhteisiä kannettavia osia CNC TC -rengashiomakoneille ja komposiitirullan hiomakoneille, kuten mandrelit, dynaamiset ...
Katso yksityiskohdatNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsun maakunta, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Tekijänoikeudet © Nantong Jingyu Machinery Co., Ltd. Kaikki oikeudet pidätetään

