


Cat:CNC Roll -jyrsinkone
CNC -rullirenkaan jyrsintäkone
Olemme keränneet rikas kokemus rebarirullien käsittelystä ja käytöstä ja olemme tehneet perusteellista analyysiä ja tutkimusta samanlaisten edistyn...
Katso yksityiskohdat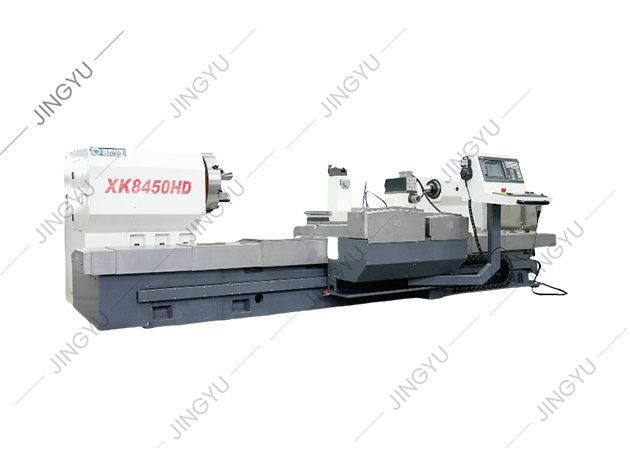
Kävele mihin tahansa konepajaan, ja sorvi on työhevonen, joka muuttaa raakatankomateriaalin akseleiksi, holkeiksi ja tarkan kokoisiksi komponenteiksi. Kuitenkaan puhtaan leikkauksen ja romutetun työkappaleen välinen ero on harvoin kyse raakavoimasta. Kyse on menetelmästä. Sorvin turvallinen ja tarkka käyttö edellyttää toistettavaa sarjaa: tarkasta kone, asenna työkappale tukevasti, aseta työkalu keskelle, valitse realistinen nopeus ja syöttö ja tee sitten kontrolloitu ensimmäinen sahaus. Uuden käyttäjän tulisi tietää myös sorvin heilahdus ja keskipisteiden välinen etäisyys; yrittäminen työstää työskentelyä näiden rajojen yli aiheuttaa tärinää ja työkaluvikoja. Hallitse perusjärjestys, ja jokaisesta seuraavasta toimenpiteestä – tasoituksesta, sorvauksesta, urasta ja irroinnista – tulee huolellista mittausta ja pieniä säätöjä.
Ennen kuin kosketat säätimiä, tarkista sorvi. Varmista, että istukan leuat ovat puhtaat ja vapaat lastuista, työkalutolppa on tiukka ja urissa on kevyt öljykalvo. Varmista, että istukan avain on poistettu istukasta ennen kuin käynnistät karan. Tämä yksinkertainen tapa estää yleisimmän sorvionnettomuuden: pyörivästä kokoonpanosta sinkoutuneen istukan avaimen. Varmista myös, että leikkuutyökalu on terävä ja oikein hiottu materiaalia varten. Tarkista jäähdytysnesteen määrä, jos kone käyttää jäähdytysnestettä, ja varmista, että lastupohja ei vuoda yli. Tyhjennä sitten alue koneen ympäriltä. Irralliset rievut, työkalut ja raakamateriaali kuuluvat työpöydälle, ei sorvin sänkyyn.
Turvallisuus sorvissa ei ole luettelo iskulauseista; se on joukko fyysisiä rajoja. Käytä aina suojalaseja. Älä käytä käsineitä, väljiä hihoja tai koruja, kun kara on käynnissä. Älä koskaan kurota pyörivän työkappaleen yli lastujen poistamiseksi; pysäytä kara ja käytä harjaa. Pidä kätesi poissa istukasta ja leikkausalueesta. Jos työkappale alkaa täristä tai täristä, pysäytä kone ja korjaa ongelma sen sijaan, että työnnät läpi. Älä koskaan jätä konetta käymään ilman valvontaa. Jos sinun on tarkistettava pinnan viimeistely tai tarkastettava työkalu, pysäytä kara ensin. Käsikäyttöisistä CNC-sorveista siirtyville käyttäjille liittyy lisäriskejä, kuten ohjelmoidut nopeat liikkeet ja automaattiset työkalunvaihdot. Käytännön opastusta parantaa käyttöturvallisuutta CNC-rullasorveissa kattaa nämä tilanteet tarkemmin.
Useimmissa töissä kolmileuainen itsekeskittyvä istukka on nopein tapa pitää pyöreä varasto. Varmista, että työkappale istuu täysin ja leuat tarttuvat pyöreään pintaan, eivät kulmiin. Jätä vain tarpeeksi materiaalia ulos leikkausta varten; liiallinen ylitys aiheuttaa taipumista ja tärinää. Käytä pitkillä akseleilla takatuen keskiosaa tai tasaista tukea kauimpään tukemiseen. Jos kyseessä on neliömäinen tai epäsäännöllinen aihio, vaihda nelileukaiseen itsenäiseen istukkaan ja osoita oikea osa. Tämä lisää asennusaikaa, mutta se on oikea tapa säilyttää ei-pyöreää materiaalia. Raskastelasovelluksissa työkappaleet ovat usein liian suuria tavalliseen istukkaan, minkä vuoksi a CNC rullasorvi käyttää vahvistettuja istukka- ja etulevyjä, jotka on suunniteltu korkeaan samankeskisyyteen raskaan kuormituksen aikana.
 Tukkumyynti Roll-sorvitehdas, toimittajat Nantong Jingyu -koneet Co., Ltd. on Kiinan rullasorvitehdas ja CNC-rullasorvien toimittajat, jotka valmistavat tukkumyyntiä Roll-sorvi Näytä tuote →
Leikkuutyökalu on asetettava niin, että sen kärki on tarkalleen karan keskiviivalla. Liian korkealle asetettu työkalu hankaa ja kuluu; liian matalalle asetettu työkalu voi aiheuttaa tärinää tai syventyä. Useimmissa sorvausoperaatioissa työkalun tulee lähestyä työtä noin 90 asteen sivuleikkaussärmän kulmassa siten, että edessä on riittävästi välystä hankauksen välttämiseksi. Kiristä työkalutolppa tiukasti ja suorita koeleikkaus ennen kuin suoritat koko työstön.
Kolme leikkausparametria vaikuttavat vuorovaikutukseen tuloksen määrittämiseksi: karan nopeus, syöttönopeus ja leikkaussyvyys. Manuaalisessa sorvauksessa karan nopeus ilmaistaan usein leikkausnopeudena pintametreinä minuutissa. Suuremmat nopeudet ja syötöt poistavat metallia nopeammin, mutta ne lisäävät myös lämpöä ja työkalujen kulumista. Karan nopeuden asettamiseen käytetään kaavaa RPM = (leikkausnopeus × 1000) / (π × työkappaleen halkaisija). 50 mm:n ohuelle terästankolle nopeudella 30 m/min se toimii noin 190 rpm. Pikaterästyökaluilla varustetun pehmeän teräksen turvallinen lähtökohta on leikkausnopeus 25–35 metriä minuutissa, syöttö 0,1–0,3 millimetriä kierrosta kohti ja syvyys 0,5–2,5 millimetriä. Alla oleva taulukko antaa konservatiiviset lähtöarvot; säädä todellisen työkappaleen ja työkalun kunnon mukaan.
| Toiminta | Leikkausnopeus (m/min) | Syöttö (mm/kierros) | Leikkaussyvyys (mm) |
|---|---|---|---|
| Roughing | 25 | 0,20–0,40 | 1,5–2,5 |
| Viimeistely | 30–40 | 0,05–0,15 | 0,20–0,50 |
Kovametallityökaluissa leikkausnopeus voi olla kaksi tai kolme kertaa suurempi. Tärkeää on aloittaa konservatiivisesti, kuunnella leikkauksen ääntä ja lisätä parametreja vain, kun kone ja työkalu ovat vakaat.
Vastakkain produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Suora sorvaus pienentää työkappaleen halkaisijaa tietyn pituuden verran. Käytä oikeanpuoleista kääntötyökalua ja syötä se takatuen päästä päätukeen, ellet leikkaa olkapäähän asti. Ota leikkaussyvyys halkaisijasta ja tarkista halkaisija jarrusatulilla tai mikrometrillä jokaisen ajon jälkeen välttääksesi ali- tai ylimitat. Leikkuunestettä tulee levittää tasaisesti leikkuureunalle lämmön siirtämiseksi pois ja pinnan viimeistelyn parantamiseksi.
Uria varten aseta työkalu haluttuun leveyteen ja syötä se suoraan syvyyteen. Olkapäätä varten koneista ensin suurempi halkaisija, sitten pienempi halkaisija ja suoraksi kulma pienellä työkalulla. Irrotuksessa käytetään kapeaa terää, joka syötetään säteittäisesti alhaisella nopeudella runsaalla leikkausnesteellä. Vähennä joka tapauksessa karan nopeutta, kun leikkaat katkenneita pintoja tai syviä uria tärinän estämiseksi.
Tarkka kääntyminen ei ole arvaus. Pysäytä koeleikkauksen jälkeen kara ja mittaa halkaisija ulkomikrometrillä tai jarrusatulalla. Vertaa mittausta kohteeseen ja lisää tai vähennä syvyyttä ristiin liukuvalla mikrometrikauluksella. Kun pääset lähelle lopullista kokoa, ota erittäin kevyt passi ja mittaa uudelleen. Jos osa on suurempi toisesta päästään, takatuki on kohdistettu väärin; säädä takatuen siirtymä ja tee uusi leikkaus. Muista, että juuri leikattu osa voi laajentua leikkauslämmöstä; Jos tarvitset tiukkaa toleranssia, anna osan jäähtyä huoneenlämpöön ennen lopullista mittausta. CNC-sorveissa pätevät samat periaatteet, mutta kone käyttää ohjelmoituja työkalusiirtymiä tehdäkseen koon korjauksia automaattisesti.
Manuaalisessa sorvissa jokainen päätös tapahtuu reaaliajassa: kuljettaja asettaa nopeuden, liikuttaa vaunua ja lukee valitsinta. CNC-sorvi siirtää suuren osan tästä vastuusta ohjelmaan. Käyttäjä asentaa edelleen työkappaleen, asettaa työkalun siirtymät ja suorittaa ensimmäisen kappaleen tarkastuksen, mutta kone ohjaa leikkauspolkua, syöttöä ja karan nopeutta johdonmukaisesti. Tämä on erityisen arvokasta monimutkaisille profiileille ja toistuville erille. Suuria tai raskaita teloja sorvaaville liikkeille erittäin tarkka CNC-jyrsintävalssi voi työstää muotoja, jotka vaativat useita manuaalisia toimintoja ja erityisiä muototyökaluja. CNC mahdollistaa myös prosessin sisäisen mittauksen ja automaattisen työkalun kompensoinnin, mutta nämä ominaisuudet riippuvat alkuperäisen asennuksen tarkkuudesta. Käyttäjän ymmärrys leikkaamisen perusteista on kuitenkin edelleen välttämätöntä; CNC-ohjelma ei voi korjata tylsää terää, epävarmaa työkappaletta tai huonoa siirtymää.
Sorvin käyttö ei ole yksittäinen taito, vaan pienten päätösten ketju. Aloita puhtaalla koneella ja terävällä työkalulla, pidä työkappaleesta tiukasti kiinni, valitse järkevät nopeudet ja mittaa joka vaiheessa. Käytätkö manuaalista konetta tai CNC-mallia, nämä perustekijät päättävät, valmistatko hyviä osia vai romua. Kuljettajille ja laitosinsinööreille, jotka haluavat verrata konevaihtoehtoja, tuotetiedot osoitteessa Nantong Jingyu Machinery tarjoaa käytännöllisen lähtökohdan rullasorvien, hiomakoneiden ja jyrsinkoneiden arvioimiseen.

Olemme keränneet rikas kokemus rebarirullien käsittelystä ja käytöstä ja olemme tehneet perusteellista analyysiä ja tutkimusta samanlaisten edistyn...
Katso yksityiskohdat
Nopean teräsrullan prosessoinnin ongelmien vuoksi XK8450 CNC Roll -jyrsintäkone on uuden tyyppinen CNC Roll Groove -prosessointikonetyökalu, joka o...
Katso yksityiskohdat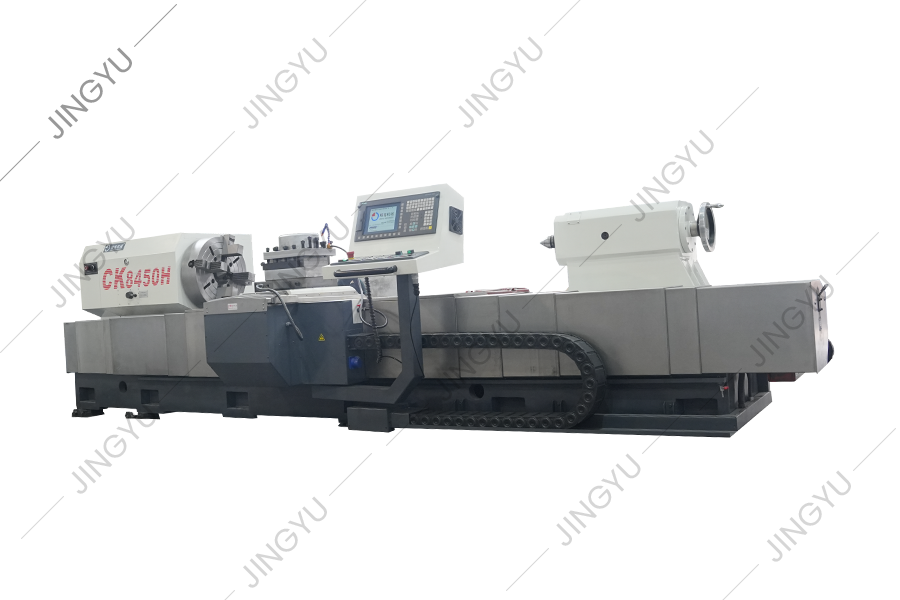
Tätä työstötyösarjaa käytetään pääasiassa rullien läpäisemiseen ja prosessiin. Se voi myös kääntää ulkoreunan ja rullakaulan ja voi myös kääntää ru...
Katso yksityiskohdat
Tätä työstötyösarjaa käytetään pääasiassa rullien läpäisemiseen ja prosessiin. Se voi myös kääntää ulkoreunan ja rullakaulan ja voi myös kääntää ru...
Katso yksityiskohdat
Koneen kaikki kolme akselia ovat P3-tason 50 × P10-kuulusruuvit, ja 2-entisen kiinteän teeskentelyn kokoonpanoprosessia käytetään aksiaalisen jäykk...
Katso yksityiskohdat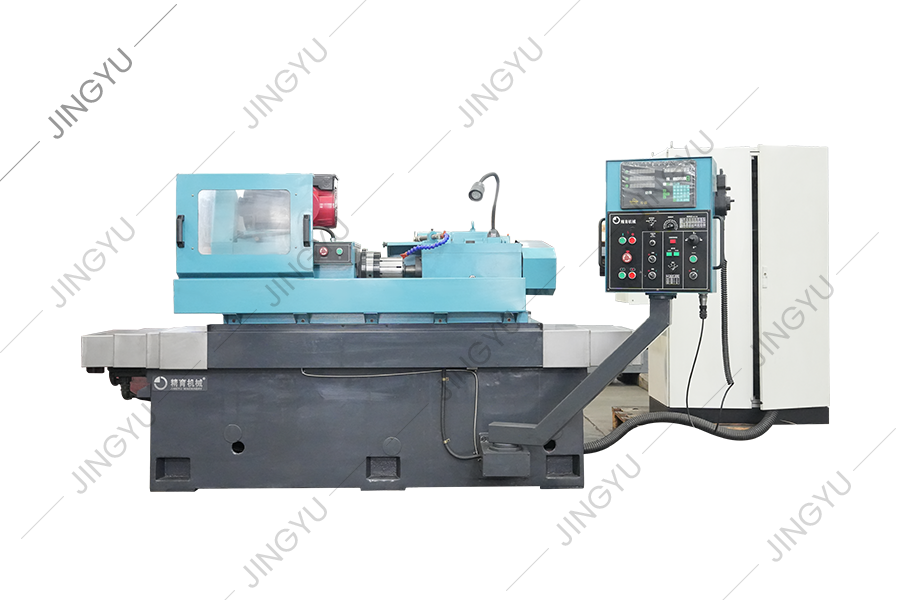
Rullirenkaan muodostavaa hiomakonetta käytetään pääasiassa volframikarbidirullien jauhamiseen nopean langan sauvan tuotannon saavuttamiseksi. Muodo...
Katso yksityiskohdat
Tämä työstötyökalu on uuden tyyppinen CNC Roll Grouving Chaine -työkalu, joka on kehitetty yrityksen CNC Roll -jyrsintäkoneen sarjan perusteella ja...
Katso yksityiskohdat
Tätä konetta käytetään pääasiassa rullan kierrettyjen risteyskilpailun jauhamisleikkurin jauhamiseen ja korjaamiseen, joka pystyy helposti korjaama...
Katso yksityiskohdat
Tämä työstötyökalu on uuden tyyppinen CNC Roll Grouving Chaine -työkalu, joka on kehitetty yrityksen CNC Roll -jyrsintäkoneen sarjan perusteella ja...
Katso yksityiskohdat
Tämä sarja tarjoaa pääasiassa yhteisiä kannettavia osia CNC TC -rengashiomakoneille ja komposiitirullan hiomakoneille, kuten mandrelit, dynaamiset ...
Katso yksityiskohdatNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsun maakunta, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Tekijänoikeudet © Nantong Jingyu Machinery Co., Ltd. Kaikki oikeudet pidätetään

