


Cat:CNC Roll -jyrsinkone
Raskas CNC -jyrsintäkone
Nopean teräsrullan prosessoinnin ongelmien vuoksi XK8450 CNC Roll -jyrsintäkone on uuden tyyppinen CNC Roll Groove -prosessointikonetyökalu, joka o...
Katso yksityiskohdat
Kiipeilyleikkaus tarjoaa puhtaimman ja tarkimman pintakäsittelyn CNC-jyrsinnässä – mutta vain silloin, kun kone ja kokoonpano kestävät leikkausvoimat. Telavalmistajien ja raskaan kaluston liikkeiden osalta tämä ehto yleensä täyttyy.
Tässä artikkelissa kerrotaan, mitä nousuleikkaus on, miten se verrataan tavanomaiseen leikkaukseen ja milloin kukin strategia kannattaa valita todellisessa tuotannossa.
Nousujyrsinnässä jyrsin pyörii samaan suuntaan kuin työkappaleen syöttö. Leikkuuhammas tulee materiaaliin täydellä lastunpaksuudella ja ohenee lastua kiinnittymisen loppua kohti. Perinteisessä jyrsinnässä hammas alkaa nolla lastun paksuudesta, hankaa pintaa vasten ja saavuttaa maksimipaksuuden lopussa.
Kiipeilyleikkausta kutsutaan myös alasjyrsimiseksi; tavanomaista kutsutaan jyrsimiseksi. Nimet osoittavat, liikkuuko työkalu "alas" pyöriessä vai "ylös" sitä vasten.
| tekijä | Kiipeä leikkaus | Perinteinen leikkaus |
|---|---|---|
| Työkalun pyöriminen vs. syöttö | Sama suunta | Vastakkaiseen suuntaan |
| Sirun paksuus | Paksuin sisääntulossa, pienenee | Ohuin sisäänkäynnissä, kasvaa |
| Leikkaustoiminto | Puhdas raja, vähemmän kitkaa | Hankausta alussa, enemmän kitkaa |
| Pintakäsittely | Parempi jäykissä asetuksissa | Voi jättää kiillotettua tai tahriintunutta pintaa |
| Pakottaen taipumus | Alaspäin (kehäjyrsintään) | Ylöspäin (taipumus nostaa työkappaletta) |
| Työkalujen kuluminen | Pienempi kuluminen, kun asennus on jäykkä | Korkeamman reunan kuluma hankautumisesta |
| Riski | Työkalun taipuma voi aiheuttaa tarttumista | Työn kovettumisen riski |
Lastun paksuus on tärkein syy, miksi nykyaikaiset CNC-liikkeet suosivat nousuleikkausta. Perinteisessä leikkauksessa terä tai päätyjyrsin alkaa nollalastukuormalla, mikä tarkoittaa, että reuna työntyy leikkurien sijaan. Tämä aiheuttaa kitkaa, lämpöä ja työkarkaisua monille teräksille. Kun työkalu sitten puree syvemmälle, se osuu kovetettuun kerrokseen ja kuluu nopeammin.
Kiipeilyleikkaus alkaa suurimmalla lastikuormalla. Reuna leikkaa materiaalin välittömästi pois, mikä vähentää lämmön kertymistä ja jättää tasaisemman pinnan. Leikkausvoima pyrkii myös työntämään työkappaletta alas pöytää kohti, mikä pitää osan vakaana.
Tällä vakaudella on merkitystä, kun jyrsit pitkiä sylinterimäisiä työkappaleita, kuten rullia. Alaspäin suuntautuva leikkausvoima auttaa pitämään telan V-kappaletta vasten tai vakaata tukea. Tämä on yksi syy, miksi raskaiden CNC-telajyrsinkoneiden valmistajat valitsevat kiipeämiset oletusviimeistelystrategiaksi.
Kiipeilyleikkauksella on yksi tunnettu haittapuoli: jos koneessa on välys tai riittämätön jäykkyys, leikkuri voi tarttua työkappaleeseen ja vetää itsensä eteenpäin. Tämä voi aiheuttaa pöydän horjumisen, työkalun rikkoutumisen tai aaltoilevan pinnan. Siksi vanhemmat koneet, joissa oli lyijyruuvit ja ilman välyksen kompensointia, käytettiin perinteisesti perinteisessä tilassa.
CNC-koneessa, jossa on kuularuuveja, esikuormitettuja ohjaimia ja oikea servoviritys, välys on minimaalinen. Kiipeilyleikkauksesta tulee paitsi turvallinen, myös parempi. Raskaissa jyrsinnässä edellytetään kiinteää karaa ja vakaata pitoa. Rullahioma- ja telaurituskoneet on rakennettu tämän standardin mukaan.
Tärinä on toinen näkökohta. Kiipeilyleikkaus tuottaa vähemmän tärinää kuin perinteinen leikkaus, varsinkin kun työkalu kytkeytyy tasaiseen kulmaan. Mutta jos työkalu alkaa täristä, se voi aiheuttaa tärinäjälkiä. Tätä käsitellään yksityiskohtaisemmin aiheeseen liittyvässä artikkelissa tärinän hallinta CNC-telahiomakoneissa .
Rullauritus vaatii tarkkojen kuvioiden leikkaamista karkaistuihin teräs- tai valurautateloihin. Sekä rouhinta- että viimeistelyajoissa tulee säilyttää tiukat toleranssit uran leveyden, syvyyden ja sijainnin suhteen. Kiipeilyleikkaus auttaa monella tapaa: se tuottaa puhtaamman leikkauksen, vähentää purseen muodostumista ja pidentää muototyökalujen ja päällystettyjen kovametalliterien käyttöikää.
Tuotannossa yleinen käytäntö on käyttää tavanomaista leikkausta ensimmäisellä rouhintakerralla, kun pinta on kalkki tai epätasainen, ja sitten siirtyä kiipeilyleikkaukseen viimeistelyssä. Syy on yksinkertainen: karkea pinta voi murskata kovametallireunan, jos ensimmäinen tartunta on liian aggressiivinen. Kun pinta on puhdas, kiipeilyleikkaus tarjoaa lopulliseen ääriviivaan tarvittavan tarkkuuden.
Telapinnoilla pinnan viimeistelyn ero voidaan mitata Ra- tai Rz-arvoilla. Kokemuksemme mukaan viimeistelyleikkauksen vaihtaminen perinteisestä nousuleikkaukseen voi parantaa pinnan karheutta mitattavalla marginaalilla, kun työkalun rata on oikein säädetty. Hankaamisen vähentäminen vähentää myös tahrojen mahdollisuutta, mikä on kriittistä teloille, jotka teksturoivat peltiä tai kohokuvioivat kuvioita.
Siirtyminen perinteisestä kiipeilyleikkaukseen ei ole vain suunnan muutos. Sinun on säädettävä useita parametreja:
Rullamateriaaleille, kuten D2-työkaluteräkselle tai jäähdytetylle valuraudalle, lähtökohtana on kevyt säteittäinen leikkaussyvyys (0,5-1,0 mm) nousutilassa ja syöttö noin 0,1-0,2 mm hammasta kohden, jonka jälkeen hiotaan tuloksena olevan viimeistelyn perusteella.
Tyypillisessä telakorjaamossa prosessi alkaa perinteisellä jyrsinnällä vaurioituneen kerroksen poistamiseksi. Käyttäjä vaihtaa sitten nousuleikkaukseen viimeistä läpikulkua varten, joka määrittää uraprofiilin. Koska kiipeilyleikkaus jättää puhtaamman pinnan, tela menee hiomakoneeseen vähemmällä materiaalilla, mikä lyhentää syklin kokonaisaikaa.
 Automaattinen CNC-telajyrsinkone kuusiakselisella Siemens-ohjauksella Tämä kone on suunniteltu tarkkuustelojen korjaukseen, ja siinä on jäykkä kiinteä alusta ja karkaistut ohjaimet tukemaan uraprofiilien nousujyrsintää. Sen kuusiakselinen Siemens-ohjaus ja suuri vääntökara takaavat tarkan ääriviivaleikkauksen karkaistuilla rullilla, mikä vähentää hiontaaikaa. Näytä tuote →
Toinen yleinen sovellus on kierremäisten ripojen leikkaaminen uritetuille rullille. Kiipeilyjyrsintä tuottaa terävämmän reunan ripaharjalle, mikä vaikuttaa lopputuotteen laatuun tanko- ja lankavalssauksessa. Siksi raskaat CNC-telajyrsinkoneet on ohjelmoitu hallitulla nousustrategialla näille muodoille.
Kaikki jyrsinkoneet eivät suorita nousuleikkausta hyvin. Koneessa on oltava jäykkä runko, välyksetön syöttöjärjestelmä ja kara, joka pystyy ylläpitämään vääntömomentin kohtuullisilla nopeuksilla. Telajyrsinnässä se tarkoittaa yleensä konetta, jossa on raskas laatikko tai karkaistu ohjausratarakenne, ei kevytmyllyä.
 Pystysuora CNC-jyrsinkone XKV1800 vahvistetulla raskaan käytön rakenteella Tämä pystysuora jyrsin on suunniteltu vakaaseen nousujyrsintään, ja siinä on karkaistu runko ja välyksettömät kuularuuvit. Sen suuri työisku ja 2000 kg:n pöytäkapasiteetti sopivat raskaita valukappaleita ja teräsosia varten, mikä takaa jäykkyyden, jota tarvitaan tasaisiin leikkauksiin kovilla pinnoilla. Näytä tuote →
Vahvistetut CNC-jyrsimet on suunniteltu tätä ajatellen. Ne tarjoavat tarvittavan jäykkyyden vaimentamaan lastujen alkuperäisen kosketuksen aiheuttamaa iskua ja säilyttävät tarkkuuden pitkien kulkujen aikana karkaistuilla telan pinnoilla.
Kiipeilyleikkaus ei ole yksittäinen tekniikka; se on päätös, jonka teet jokaisesta passista. Käytä tavanomaista leikkausta selviytyäksesi karkeista, hilseilevistä tai epävakaista olosuhteista. Käytä kiipeilyleikkausta viimeistelytöihin, joissa pinnan laatu ja työkalun käyttöikä ovat tärkeitä. Nykyaikaisissa CNC-telajyrsintälaitteissa nousuleikkauksen tulisi olla osa oletusviimeistelystrategiaasi.

Nopean teräsrullan prosessoinnin ongelmien vuoksi XK8450 CNC Roll -jyrsintäkone on uuden tyyppinen CNC Roll Groove -prosessointikonetyökalu, joka o...
Katso yksityiskohdat
Nopean teräsrullan prosessoinnin ongelmien vuoksi XK8450 CNC -rullan jyrsintäkone on uuden tyyppinen CNC Roll Groove -prosessointikonetyökalu, joka...
Katso yksityiskohdat
CK8465H CNC -rullasarjasängy omaksuu 2 3 raskaan lineaarisen valssausoppaan rakenteen, ts. Kahden suorakulmaisen opaskiskon, joka on järjestetty va...
Katso yksityiskohdat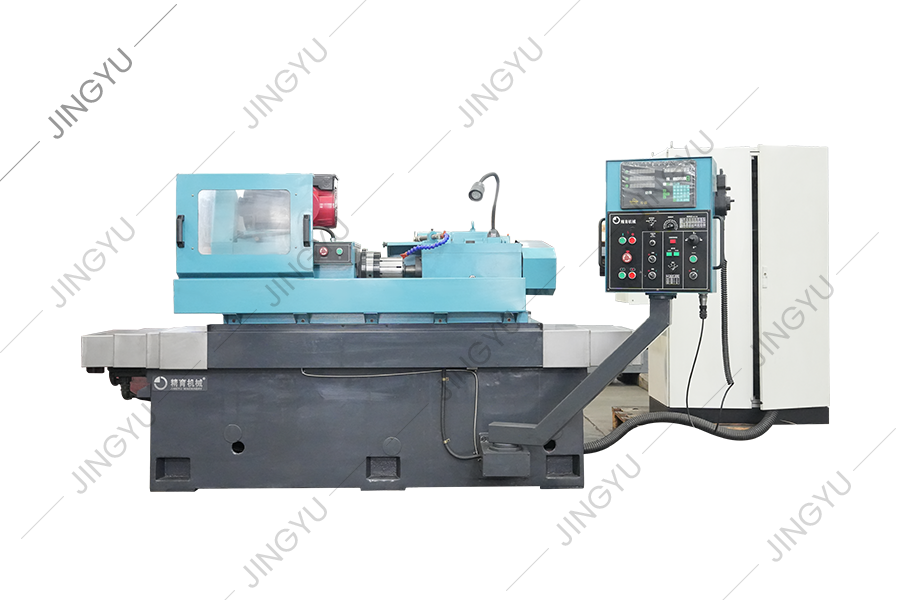
Rullirenkaan muodostavaa hiomakonetta käytetään pääasiassa volframikarbidirullien jauhamiseen nopean langan sauvan tuotannon saavuttamiseksi. Muodo...
Katso yksityiskohdat
MK8450 CNC-rullimyllyä käytetään pääasiassa karkeaan hiontaan, puolijalo- ja hiomiseen, hienon hiontaan ja ei-karbidirullirenkaiden, komposiittirul...
Katso yksityiskohdat
Tällä hetkellä kuvion kaiverrus kotona ja ulkomailla käyttää yleensä elektrolyysimenetelmää, tavallista vaakasuoran jyrsintäkoneen jauhamista ja mu...
Katso yksityiskohdat
Tämä työstötyökalu on uuden tyyppinen CNC Roll Grouving Chaine -työkalu, joka on kehitetty yrityksen CNC Roll -jyrsintäkoneen sarjan perusteella ja...
Katso yksityiskohdat
CNC Roll -kaiverruskone sopii erilaisten rullapään pintamerkintöjen käsittelyyn. Automaattisen muokkausohjelmiston avulla se voi luoda käsittelyohj...
Katso yksityiskohdat
Tämä sarja on tarkoitettu pääasiassa CNC Crescent Groove -jyrsin koneisiin, jotka tarjoavat yhteistä kulkevia osia, kuten jyrsintätyökalujen pidikk...
Katso yksityiskohdat
Toimitamme myös muita varaosia, kuten ruudullinen levyn jyrsintäleikkureita, rullalokerotyökaluja, öljypumput, moottorit, CNC -järjestelmät jne.
Katso yksityiskohdatNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsun maakunta, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Tekijänoikeudet © Nantong Jingyu Machinery Co., Ltd. Kaikki oikeudet pidätetään

